MIG 대 스틱 용접기: 작업장과 작업물에 적합한 프로세스 선택
실내에서 얇은 시트를 용접하고 속도, 깨끗한 비드 및 짧은 학습 곡선을 원한다면 미그 용접기를 구입하십시오. 야외에서, 녹슬거나 더러운 강철 위에서 작업하거나 발전기에서 시작하여 현장에서 작동하는 기계가 필요한 경우 스틱 용접기를 구입하십시오. 이는 미그 대 스틱 용접기 질문에 대한 정직한 한 줄 답변이며 대부분의 제작 및 수리 작업에 적용됩니다.
이 가이드의 나머지 부분에서는 증착 속도, 침투 프로필, 바람 및 오염 허용 오차, 듀티 사이클 및 운영 비용 등 분할이 어디에 속하는지 설명합니다. 목표는 쇼룸의 사양 시트가 아닌 실제로 용접하는 조인트에 프로세스를 일치시키는 것입니다.
미그 대 스틱 용접기: 짧은 답변
MIG는 얇은 시트에 대한 더 빠르고 깨끗한 프로세스이며, 스틱은 두껍고 더러운 작업이나 야외 작업에 대해 더 힘들고 더 관대합니다.
MIG(가스 금속 아크 용접)는 연속된 단선을 건을 통해 밀어 넣고 보호 가스로 아크를 보호하는 용접입니다. 와이어 공급 속도, 전압 및 가스 흐름이 설정되면 기계가 필러를 공급합니다. 스틱(차폐 금속 아크 용접)은 연소하여 자체 가스 차폐를 생성하는 플럭스 코팅 전극을 사용하며 이후에 형성되는 슬래그가 냉각 비드를 보호합니다.
이러한 단일 기계적 차이가 이동 속도, 청소 시간, 바람에 대한 내성, 최소 두께, 스팅거나 총을 쥐고 있는 사람에게 요구되는 각 프로세스의 기술 등 거의 모든 것을 좌우합니다.
| 직업이나 조건 | 더 나은 선택 | 이유 |
|---|---|---|
| 1~3mm 본체 패널, 덕트, 가드 | MIG | 낮은 열 입력 및 짧은 아크, 최소 왜곡 및 칩 슬래그 없음 |
| 바람이 부는 야외 현장 작업 | 스틱 | 플럭스 쉴드는 날아갈 수 없습니다. 가스 차폐 캔 |
| 녹슨, 페인트 칠 또는 기름진 접시 | 스틱 | 아크는 MIG 다공성을 유발하는 가벼운 오염을 통해 연소됩니다. |
| 평평한 위치에서 6~10mm 구조용 필렛 | MIG(또는 플럭스 코어) | 동일한 위치에서 시간당 증착량이 훨씬 높음 |
| 파이프의 수직 루트 | 스틱 | 급속 동결 슬래그는 수직 면의 웅덩이를 지지합니다. |
| 얇은 알루미늄 | MIG | 스틱 electrodes for aluminium are impractical at small thickness |
| 제한된 전력으로 수리 작업 | 스틱 | 3.2mm 전극은 적당한 공급량에서 대략 90~130A로 작동합니다. |
표를 규칙서가 아닌 필터로 사용하세요. 귀하의 작업이 얇은 시트 80%이고 현장 수리 20%인 경우 하나의 프로세스가 확실히 벤치 공간을 확보합니다. 반대라면 답이 뒤집힙니다.
각 프로세스가 실제로 실행되는 방식
MIG: 하나의 트리거, 세 가지 전송 모드
MIG는 연속적인 호를 제공하므로 주요 임무는 와이어를 웅덩이의 앞쪽 가장자리에 유지하는 것입니다.
와이어 공급 속도는 전류를 설정하고 전압은 아크 길이를 설정하는 반면, 가스 흐름은 일반적으로 분당 12~18리터입니다. 전송 모드는 전류에 따라 변경됩니다. 약 3mm 미만의 낮은 전류량으로 단락 전송, 중간에 구형 전송, 아르곤이 풍부한 혼합물을 사용하여 더 높은 전류에서 스프레이 전송. 단락은 얇은 시트 및 위치가 벗어난 작업에 적합합니다. 스프레이는 금속을 빠르게 증착하고 깊이 침투하지만 일반적으로 평평하고 수평 위치로 제한됩니다.
스틱: 열 제어 기능은 손 안에 있습니다
아크 길이가 전압과 전류를 직접적으로 변화시키기 때문에 작업자는 손으로 열을 제어할 수 있습니다.
수하 특성을 갖는 정전류 전원은 아크 길이가 변화함에 따라 전류를 안정적으로 유지합니다. 대부분의 구매자가 기대하는 것보다 전극 등급이 더 중요합니다. 6013은 일반적인 작업을 위해 쉽게 타격하고 다시 타격할 수 있고, 6010과 6011은 더러운 강철에 강력하고 깊은 파기 아크를 제공하며, 7018은 가열된 화살통에서 건조하게 유지하거나 제조업체의 일정에 따라 구워야 하는 저수소 전극입니다. 모든 스틱 비드는 슬래그 제거 비용도 들며, 치핑 시간은 비용 견적에서 실제 노동력입니다.
나란히 비교
MIG는 속도와 마무리에서 승리하고, 스틱은 조건에 대한 내성에서 승리하며, 이 둘은 대부분의 사람들이 생각하는 힘보다 더 가깝습니다.
| 요인 | MIG | 스틱 |
|---|---|---|
| 소모품 | 스풀의 솔리드 또는 플럭스 코어 와이어 | 플럭스 코팅 전극, 2.5~5mm |
| 차폐 | 가스통, 조절기 및 유량계 | 전극 코팅 내장 |
| 증착률 | 스프레이 이송 시 시간당 약 2~4kg | 시간당 대략 1~2.5kg(전극 크기에 따라 제한됨) |
| 실제 최소 두께 | 약 0.8mm 주의 | 번스루 위험이 높아지기 전 약 1.5~2mm |
| 관통형상 | 단락시 넓고 얕음; 더 깊게 스프레이 | 특히 셀룰로오스 전극의 경우 좁고 깊습니다. |
| 정리 | 가벼운 스패터 제거, 간헐적인 와이어 브러싱 | 패스마다 슬래그 치핑 발생 |
| 바람과 날씨 | 피난처 없이 가난한 | 좋습니다. 방패는 자체 생성됩니다. |
| 학습 곡선 | 더 짧음; 기계가 당신을 위해 필러를 공급합니다 | 더 길다; 호 길이와 이동 각도는 수동 기술입니다. |
| 직위 | 평면 및 수평에 강하며, 얇은 시트에 수직 하향 작업 가능 | 버티컬 업, 오버헤드 등 모든 포지션에 강함 |
| 필러 효율성 | 와이어의 약 95%가 용접 금속이 됩니다. | 스텁 손실 및 스패터 발생 후 약 60~70% |
| 추가 운영 비용 | 차폐 gas and regulator rental | 전극봉 및 슬래그 제거 작업 |
실제 매장에서 MIG가 승리하는 곳
MIG는 얇은 재료를 대량으로 용접하는 모든 작업장에서 먼저 비용을 지불합니다.
- 판금 및 경량 제작: 연속 와이어와 낮은 열 입력으로 1~3mm 패널에서 왜곡을 관리할 수 있습니다.
- 깨끗하고 보기 좋은 비드: 슬래그가 없다는 것은 치핑 해머와 브러시 대신 와이어 브러시를 한 번 통과한다는 의미입니다.
- 초보 처리량: 신입 사원은 연습 하루 만에 허용 가능한 단락 비드를 생산할 수 있으며 이는 노동 회전율이 높을 때 중요합니다.
- 자동화 및 고정: 패스할 때마다 짧아지는 소모품보다 컬럼과 붐, 트랙터 또는 로봇에 일정한 와이어 공급을 장착하는 것이 훨씬 쉽습니다.
- 스테인레스 및 알루미늄: 올바른 가스 혼합과 푸시 기술을 통해 MIG는 두 가지를 모두 처리하지만 얇은 알루미늄에 붙이는 것은 비현실적입니다.
Stick이 여전히 MIG를 능가하는 곳
스틱은 작업장에서 허용되지 않는 모든 것(바람, 먼지, 습기 및 방치)을 견딜 수 있기 때문에 현장에서 기본으로 유지됩니다.
- 실외 및 고가 작업: 대체할 가스 쉴드가 없으므로 바람이 결함 원인이 되지 않습니다.
- 오염된 판재: 밀 스케일, 녹 및 오래된 페인트는 다공성으로 갇히지 않고 아크에 의해 다시 태워집니다.
- 전력 및 휴대성: 소형 인버터는 발전기 또는 긴 연장 리드에서 작동하며 운반할 병이 없습니다.
- 두꺼운 부분의 다중 패스 작업: 대형 전극은 건 노즐이 맞지 않는 모서리와 경사면에 도달합니다.
- 수직 및 오버헤드 조인트: 급속 동결 슬래그는 중력이 작용하는 위치에 웅덩이를 고정합니다.
- 낮은 자본 비용: 성능이 뛰어난 스틱 세트의 비용은 가스, 조절기, 와이어 피더가 포함된 MIG 세트의 일부에 불과합니다.
침투 및 위치 이탈 현실
MIG는 적절하게 침투하지만 깊이는 프로세스 이름이 아닌 전송 모드에 따라 달라집니다.
단락 MIG는 본질적으로 차가운 공정입니다. 와이어가 웅덩이에 닿고, 핀치되어 제한된 융합 깊이로 금속을 증착합니다. 이것이 바로 융합 부족이 6mm 이상의 플레이트에서 전형적인 MIG 결함인 이유입니다. 스프레이 전사는 아크가 안정적이고 전류가 측벽을 적절하게 융합할 만큼 높기 때문에 상황을 변화시키지만 대체로 평평하고 수평인 기술입니다. 스틱 전극, 특히 셀룰로오스 유형은 더러운 강철에도 손가락 모양의 침투 프로파일을 파는 좁은 호에 전류를 집중시킵니다.
수직 작업의 경우 급속 동결 전극을 사용하면 작은 웅덩이를 잡고 꾸준히 올라갈 수 있습니다. MIG는 더 낮은 와이어 공급 속도, 약간의 직조 및 발가락 부분의 일시 정지를 사용하여 수직 방향으로도 용접할 수 있지만 오류의 여지는 더 얇습니다. 머리 위의 스틱은 일반적으로 아크 길이가 즉시 조정되는 반면 MIG 건은 그러한 피드백을 제공하지 않기 때문에 더 제어하기 쉬운 옵션입니다.
어떤 프로세스를 선택하든 자격을 갖춘 절차가 적용됩니다. 압력 및 구조 작업에 대해서는 기계의 프로세스 라벨이 아닌 용접 절차 사양 및 작업자 자격에 따라 승인이 결정됩니다.
듀티 사이클, 전원 공급 장치 및 운영 비용
듀티 사이클은 기계가 생산 속도에 적합한지 여부를 결정하는 숫자이며 일반적으로 좋은 암페어로 표시됩니다.
60% 듀티 사이클에서 정격 200A의 일반적인 소형 MIG 세트는 해당 전류에서 10분 중 6분 동안 용접할 수 있으며, 더 높은 설정이나 뜨거운 작업장에서는 그 시간이 더 짧습니다. 소형 인버터 스틱 세트는 3.2mm 전극을 연속적으로 덮는 100~130A에서 100% 듀티를 종종 인용합니다. 실제로 사용할 암페어의 정격을 확인하고 입력 공급 장치를 확인하십시오. 단상 230V 기계는 작은 상점에 적합한 반면, 3상 400V 장치는 지속적인 부하에서 전압을 더 잘 유지합니다.
포지셔닝 장비는 종종 프로세스보다 더 중요합니다.
탱크, 파이프 스풀, 샤프트 및 용기에서 조인트를 평평한 위치로 바꾸는 회전자 또는 포지셔너는 일반적으로 전환 프로세스보다 더 큰 이득을 제공합니다.
플랫 위치를 사용하면 웅덩이가 도망가지 않고 더 높은 전류를 실행할 수 있으므로 증착 속도가 향상되고 MIG 또는 스틱의 비드 프로필이 향상됩니다. 원통형 작업의 경우 드리프트 방지 제어 기능이 있는 전동 회전 장치가 일정한 회전 속도를 유지하고 공작물이 롤러를 따라 움직이는 것을 중지하여 용접이 일정한 각도를 유지합니다.
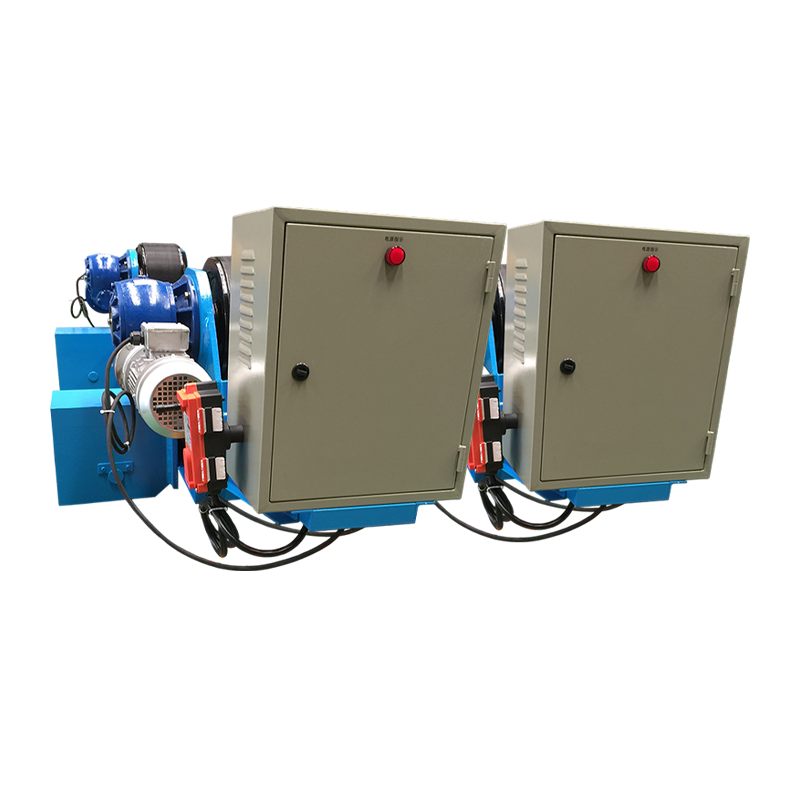 안티 드리프트 제어 기능을 갖춘 10T 조정 가능한 용접 회전 장치 이 10톤 조정 가능한 회전 장치는 원통형 작업물의 원주 방향 및 세로 방향 심 용접 중에 안정적인 회전을 유지하기 위해 센서와 PLC 드리프트 방지 보정을 사용합니다. 제품보기 →
기존 포지셔너는 지속적인 회전이 아닌 기울임과 회전이 필요한 제작 부품에 대해 동일한 목적을 수행하며, 무거운 선박 섹션의 경우 맞춤 회전 장치가 첫 번째 패스가 놓이기 전에 정렬과 회전을 모두 처리합니다.
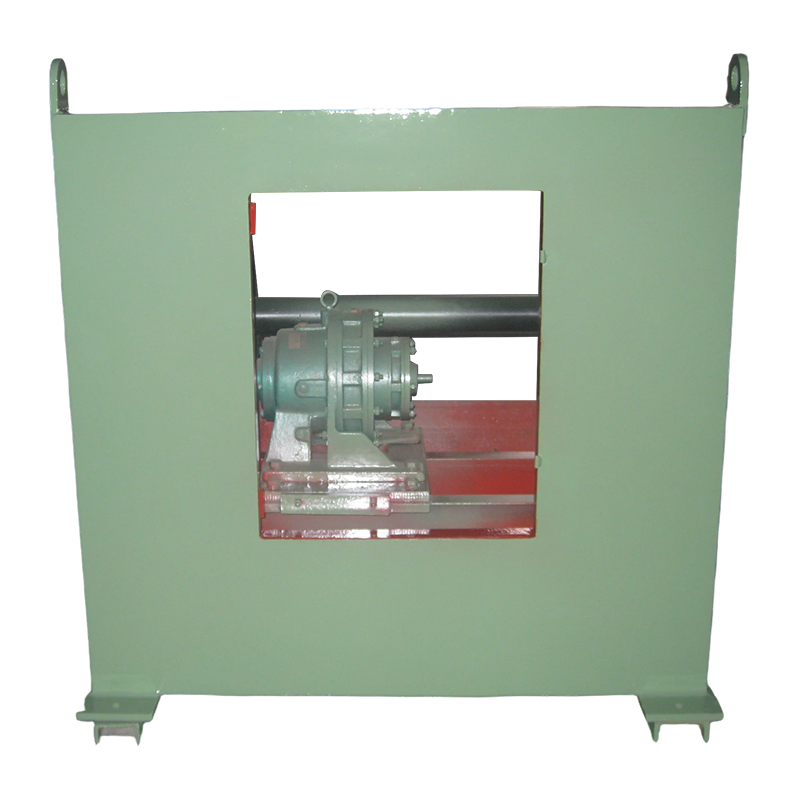 가공 부품용 3T 기존 용접 포지셔너 이 3톤 포지셔너는 가변 주파수 회전 및 원격 또는 발 제어 기능을 사용하여 최대 3000kg의 작업물을 기울이고 회전시켜 솔기를 평평한 위치로 유지합니다. 제품보기 →
사이징은 충분한 여유를 두고 공작물 무게를 따르며, 예상되는 직경 변화의 정도에 따라 자동 정렬, 조정 가능, 맞춤 설계 중에서 선택할 수 있습니다. 전체 용접 회전 장치 범위 1t ~ 1000t 등급 하중을 다루며 탱크 및 파이프 제작에 대한 실제적인 효과는 이 보기에서 다룹니다. 로테이터가 탱크 및 파이프 제조를 변경하는 방법 .
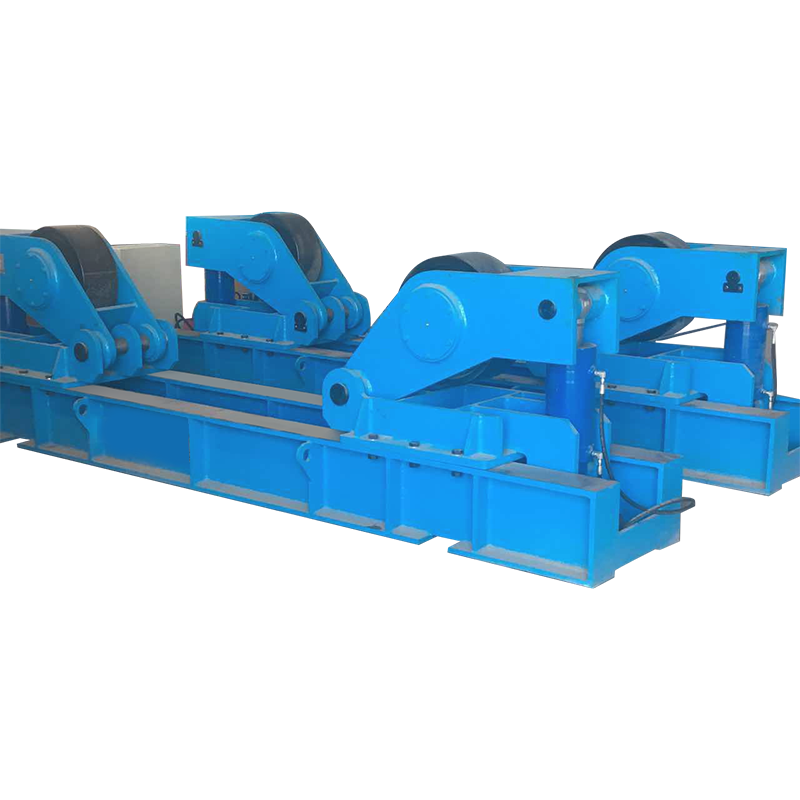 대형 원통형 작업물을 위한 120T 핏업 용접 회전자 이 120톤 마스터-슬레이브 회전 장치는 조절 가능한 롤러 간격과 풍력 타워 및 압력 용기용 가변 속도 드라이브를 갖춘 대형 실린더의 조립 및 용접을 지원합니다. 제품보기 →
구매 체크리스트: 기계를 조인트에 연결
자신의 작업에 대한 짧고 정직한 감사는 일반적인 권장 사항보다 뛰어납니다.
- 두께 범위: 관절의 70%가 3mm 미만인 경우 MIG를 먼저 적용합니다. 대부분이 8mm 이상인 경우 스틱 또는 플럭스 코어형입니다.
- 위치: 실내 벤치 작업은 MIG를 선호합니다. 현장, 마당 및 야외 조립은 스틱을 선호합니다.
- 전원: 삼상 기계를 주문하기 전에 공급, 차단기 크기 및 리드 길이를 확인하십시오.
- 소모품 공급: 가스 리필은 물류 체인이지만 전극 상자는 그렇지 않습니다. 현지에서 재입고할 수 있는 품목을 확인하세요.
- 전류량에 따른 듀티 사이클: 지속적인 생산에는 최대 정격이 아닌 헤드룸이 필요합니다.
- 다중 프로세스 유혹: 조합 세트는 하나의 와이어 피더를 공유하고 스틱 기능을 추가하지만 일부 장치에서는 스틱 성능이 절충됩니다. 자신의 전극에서 테스트해 보세요.
MIG 대 스틱 용접기 FAQ
스틱 용접이 MIG보다 강합니까?
두 프로세스 모두 본질적으로 더 강력하지는 않습니다. 둘 중 하나에 대한 적격 절차는 모재 강도를 초과할 수 있습니다. 스틱은 오염에 더 잘 견디며 두껍고 더러운 강철에 더 깊이 침투하는 반면, 플레이트에 잘못 설정된 단락 MIG 비드는 일반적으로 융합 부족이 나타나는 곳입니다.
MIG 기계는 스틱 전극도 실행할 수 있나요?
전용 스틱 모드와 올바른 출력 특성을 갖춘 다중 프로세스 기계만 가능합니다. 표준 MIG 전용 세트에는 스틱 전극에 적합하지 않은 정전압 공급 장치가 있습니다.
MIG와 스틱 중 어느 것이 배우기 더 쉽나요?
MIG는 기계가 필러를 공급하고 아크가 계속 켜져 있기 때문에 대부분의 초보자에게 더 쉽습니다. 스틱은 호 길이, 이동 각도 및 속도를 독립적으로 제어해야 하므로 비드가 일관성을 유지하려면 몇 주 동안 연습해야 합니다.
어떤 공정이 두꺼운 강철에 더 적합합니까?
둘 다 10mm 이상에서 작동하지만 실제 경로는 다릅니다. Stick은 큰 전극과 그 사이의 슬래그 제거와 함께 다중 패스를 사용합니다. 스프레이 이송 또는 플럭스 코어 와이어의 MIG는 중단 횟수를 줄이고 더 빠르게 증착됩니다.
MIG에 보호 가스가 필요합니까?
단선에는 일반적으로 아르곤과 CO2 혼합 가스 또는 탄소강에 더 깊게 침투하기 위한 직선 CO2가 필요합니다. 자체 차폐형 플럭스 코어 와이어는 병 없이도 작동하고 바람에 잘 견디므로 실용적인 옥외용 대안이 됩니다.
어느 것이 실행 비용이 더 저렴합니까?
운영 비용은 인건비, 가스, 충전재의 조합에 따라 달라집니다. 단선은 무게의 약 95%를 용접 금속으로 변환하고 스틱은 약 60~70%를 변환하지만 가스, 조절기 대여 및 병 취급은 소량 작업 시 이러한 이점을 약화시킵니다.
가장 자주 용접하는 조인트와 일치하는 프로세스를 선택한 다음, 해당 조인트를 평평하고 반복 가능하게 유지하는 장비 배치에 남은 예산을 지출하십시오. 회전하는 작업물에 적당한 크기의 MIG 세트를 설치하면 중력과 싸우는 더 큰 기계의 생산량을 능가할 수 있으며, 좋은 포지셔너가 포함된 스틱 세트는 대형 선박 작업에서도 동일한 작업을 수행합니다. 두께, 위치 및 듀티 사이클을 결정하면 MIG 대 스틱 논쟁은 일반적으로 몇 분 안에 해결됩니다.
저작권 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. 모든 권리 보유 Custom Automatic Welding Equipment Manufacturers
-
-
-
sales@weldnicefactory.com