그렇습니다. 스테인리스강은 성공적으로 용접할 수 있으며 대부분의 제조 공장에는 이미 이를 위한 장비가 있습니다. 재료는 깨지기 쉽거나 "용접할 수 없는" 것이 아닙니다. 그것은 단지 연강보다 잘못된 준비를 처벌할 뿐입니다. 스테인레스강은 부식에 저항하는 수동 산화물 층을 형성하는 최소 10.5%의 크롬을 함유한 강철 합금입니다. 이 층은 또한 열, 오염 및 필러 선택이 그토록 중요한 이유이기도 합니다. 견고한 용접은 단순히 두 부분을 결합하는 것이 아니라 내식성을 유지해야 합니다.
실질적인 대답은 용접성은 등급, 공정 및 사용 환경에 따라 다르다는 것입니다. 304L 및 316L과 같은 오스테나이트 등급은 탱크, 파이프, 식품 장비 및 건축 작업에서 일반적입니다. 페라이트, 마르텐사이트 및 듀플렉스 등급은 다르게 반응하므로 절차는 일반적인 "스테인리스" 라벨이 아닌 실제 모재 금속과 일치해야 합니다.
스테인레스강에는 어떤 용접 공정이 적용되나요?
TIG, MIG 및 스틱 용접은 모두 스테인리스강에서 작동합니다. 올바른 선택은 두께, 마감, 생산량에 따라 달라집니다. TIG는 얇은 시트와 파이프 루트에 대해 가장 깔끔한 제어 기능을 제공하고, MIG는 생산 작업에 더 빠르며, 스틱은 현장 수리 및 무거운 부분에 여전히 유용합니다.
| 프로세스 | 전형적인 스테인레스 작업 | 실제 두께 범위 | 숍 노트 |
|---|---|---|---|
| TIG / GTAW | 얇은 시트, 파이프 루트, 위생 튜브, 정밀 어셈블리 | 약 0.5~6mm | 가장 깨끗한 아크 제어; 느린 이동 속도 |
| MIG/GMAW | 생산 용접, 프레임, 탱크, 두꺼운 시트 | 약 1~12mm | 빠른 증착; 올바른 스테인레스 와이어와 가스 혼합이 필요합니다 |
| 스틱 / SMAW | 수리작업, 현장제작, 중량판 | 약 2~12mm | 더 많은 슬래그 청소; 얇은 미용 작업에는 적합하지 않습니다. |
| 톱 | 두꺼운 플레이트와 긴 직선 솔기 | 보통 8mm 이상 | 높은 증착; 얇은 시트 공정이 아닌 |
저항 용접 및 레이저 용접은 특정 생산 환경에서 스테인리스에도 사용되지만 재료를 중심으로 구축된 장비와 절차가 필요합니다. 일반 제조의 경우 TIG 및 MIG가 대부분의 스테인레스 작업을 다룹니다.
필러 금속 및 차폐 가스: 모재 금속 일치
피더에 이미 들어 있는 필러가 아닌 모재의 부식 등급에 맞는 필러를 사용하십시오. 304L 부품은 일반적으로 ER308L 필러를 사용해야 하며, 316L 작업에는 ER316L이 필요합니다. 연강 와이어를 사용하면 처음에는 용접이 괜찮아 보일 수 있지만 침전물은 녹슬고 부식성 서비스에서는 실패할 수 있습니다.
| 모재 또는 조인트 | 일반적인 필러 | 이유 |
|---|---|---|
| 304 / 304엘 | ER308L | 일반적인 내식성과 저탄소 의도에 부합 |
| 316 / 316L | ER316L | 염화물 함유 서비스를 위한 몰리브덴 제공 |
| 304 스테인리스~연강 | ER309L | 고합금 필러는 탄소강 측의 희석을 견디는 데 도움이 됩니다. |
| 이중 스테인리스 | ER2209 또는 일치하는 이중 필러 | 균형 잡힌 페라이트-오스테나이트 미세 구조를 지원합니다. |
보호 가스는 색상, 침투성 및 내식성에도 영향을 미칩니다. TIG는 일반적으로 아르곤을 사용합니다. MIG는 절차에 따라 아르곤이 풍부한 혼합과 소량의 산소 또는 삼중 혼합을 사용하는 경우가 많습니다. CO2가 많은 혼합물은 일부 오스테나이트 용접에서 탄소 픽업을 증가시키고 내식성을 감소시킬 수 있으므로 생산 전에 가스 사양을 확인하십시오.
열 입력, 왜곡 및 부식 저항
오스테나이트계 스테인리스의 경우 열 입력을 낮게 유지하고 층간 온도를 약 150°C(302°F) 미만으로 유지하십시오. 통제되지 않은 열은 보기에 좋은 용접이 서비스에 실패하는 가장 일반적인 이유입니다. 스테인리스는 연강과 다르게 팽창하고 열을 전도하므로 과도한 열로 인해 뒤틀림, 열 착색 및 내식성 손실이 발생할 수 있습니다.
대략 425~850°C 범위에서 표준 304 및 316은 입자 경계에서 크롬 탄화물을 형성할 수 있습니다. 이는 표면을 보호하는 데 사용할 수 있는 크롬을 감소시킵니다. 이 상태를 흔히 감작이라고 합니다. 저탄소 "L" 등급과 안정화 등급은 위험을 줄이지만 열 제어 불량을 용서할 수는 없습니다. 스트링거 비드, 스킵 용접, 백스텝 시퀀스, 구리 지지대, 잘 맞는 고정 장치를 사용하여 왜곡을 제한하십시오.
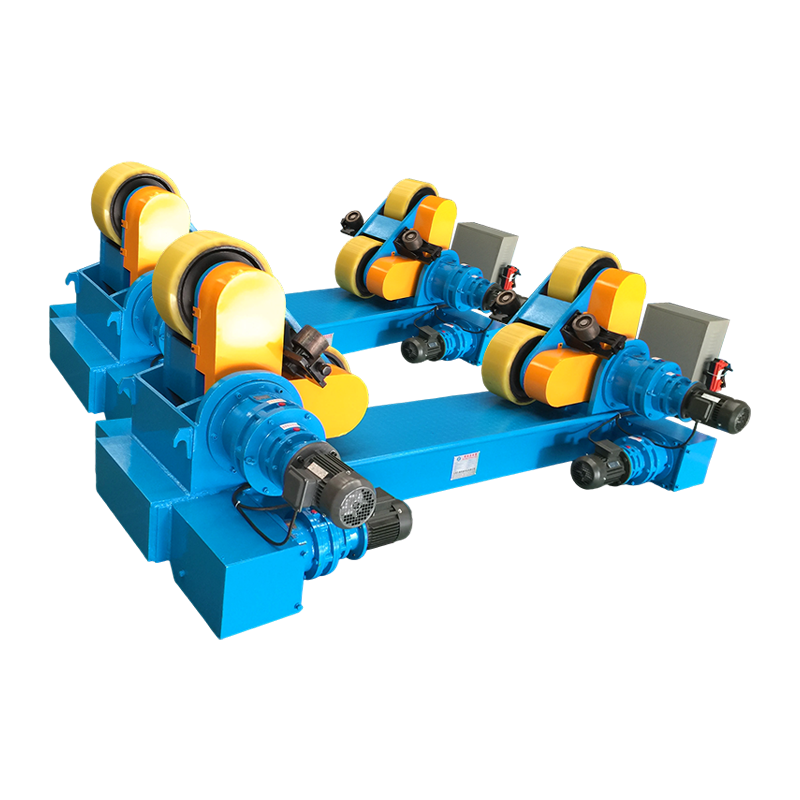
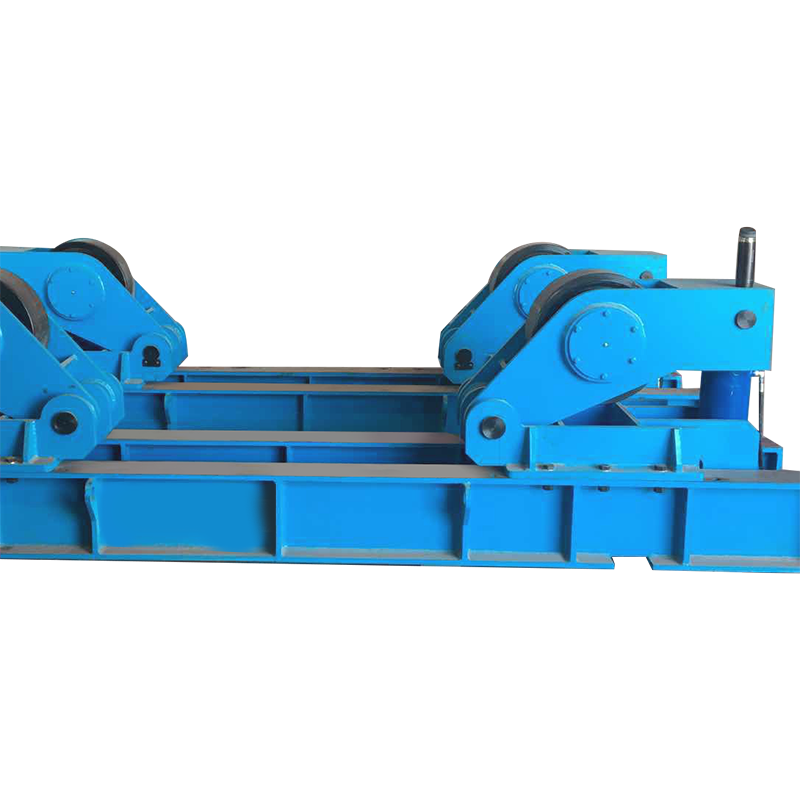
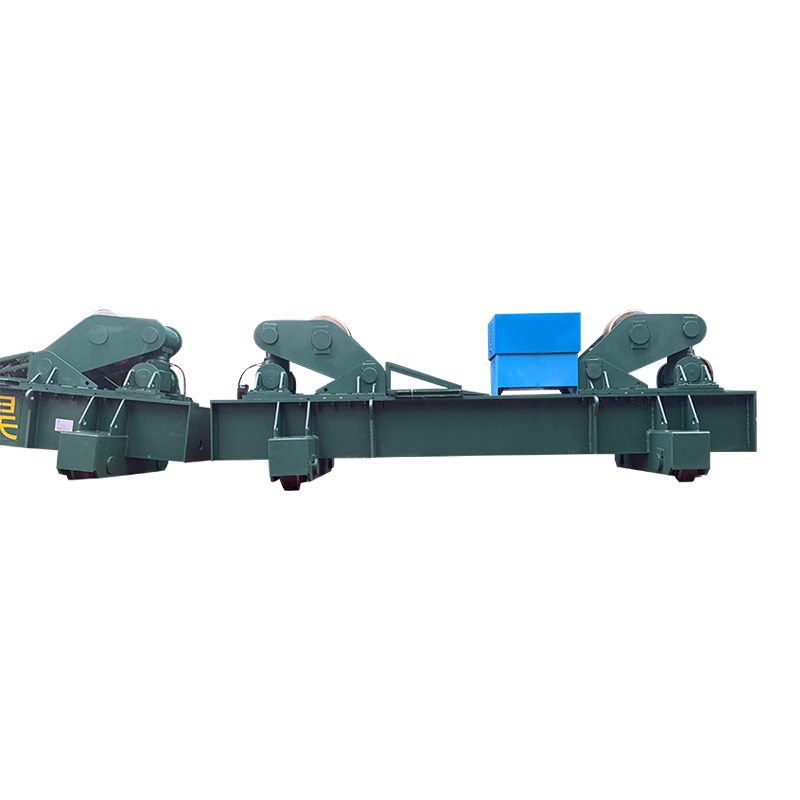
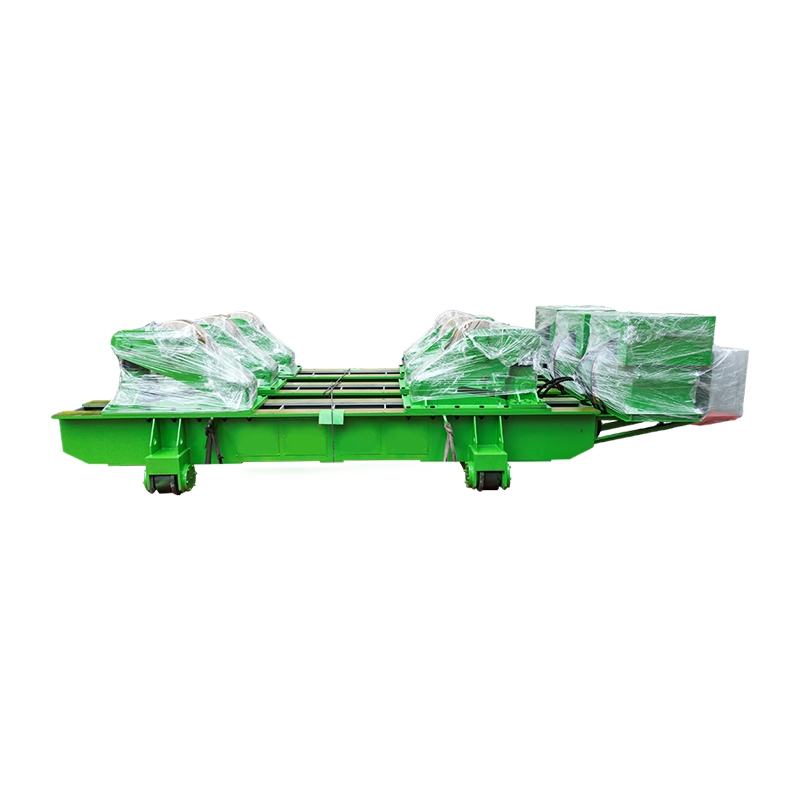
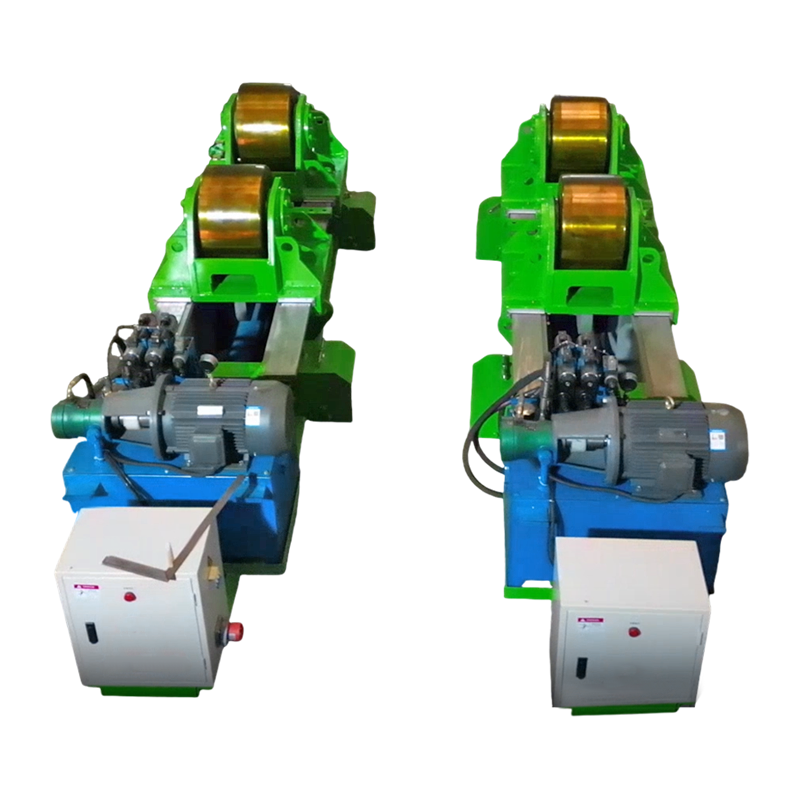
파이프 및 탱크 쉘의 경우 용접 회전 장치가 부품 회전을 일정한 속도로 유지하므로 아크가 편평하거나 수평 위치에 유지됩니다. 스테인리스에서는 이동 속도 변화가 열 입력 변화로 나타나기 때문에 일관성이 중요합니다. 신청서를 자세히 살펴보려면 다음을 참조하세요. 탱크 및 파이프 작업의 용접 회전 장치 .
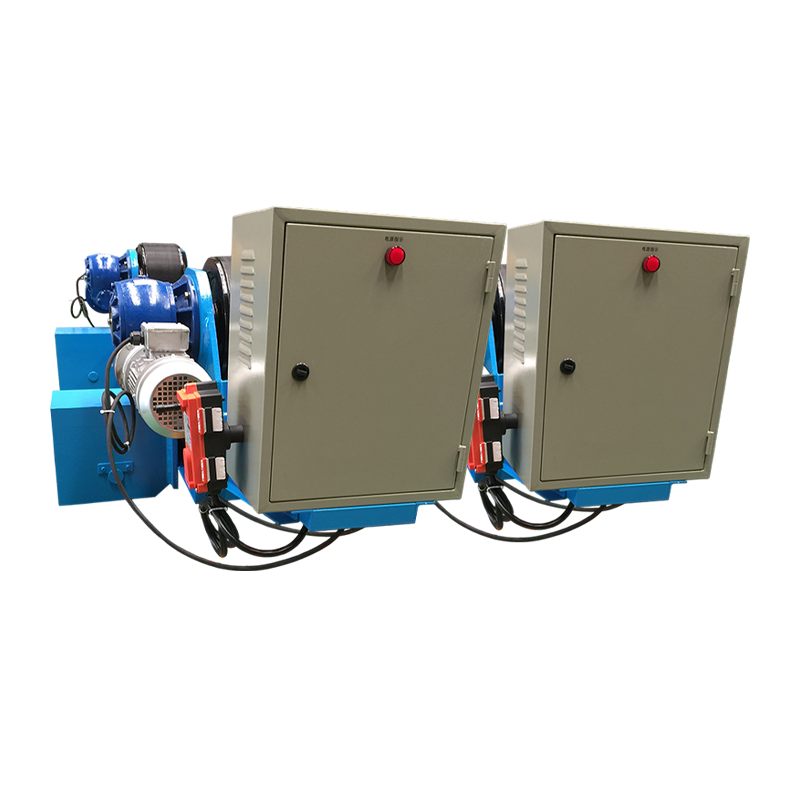 안티 드리프트 제어 기능을 갖춘 10T 조정 가능한 용접 회전 장치 심 용접 중 원통형 및 편형 작업물의 안정적인 위치 지정을 위한 센서 기반 드리프트 방지 제어 기능을 갖춘 10톤 조정 가능한 용접 회전자. 제품보기 →
드리프트 방지 제어 기능이 있는 회전 장치는 쉘이 걸어가려고 하는 긴 솔기에 유용합니다. 목표는 단순히 부품을 돌리는 것이 아니라 작업자가 아크 길이, 가스 적용 범위 및 이동 속도에 집중하는 동안 반복 가능한 용접 위치를 유지하는 것입니다.
준비와 청소가 용접 품질을 결정합니다
용접 직전에 스테인레스 스틸을 청소하십시오. 오염은 다공성, 변색 및 부식 실패의 주요 원인입니다. 오일, 그리스, 습기, 페인트, 마커, 접착제 및 탄소강 먼지는 모두 용접 표면을 손상시키거나 다공성을 유발할 수 있습니다.
- 전용 스테인리스 와이어 브러시를 사용하십시오. 탄소강 브러시는 녹이 슬게 되는 철 입자를 남길 수 있습니다.
- 조인트와 필러 와이어를 아세톤이나 알코올로 닦고 건조시키십시오.
- 절차에 따라 필요한 경우 용접하기 전에 용접 영역에서 밀 스케일, 산화물 및 강한 열 착색제를 제거하십시오.
- 전체 침투가 필요하고 뒷면이 부식성 서비스에 노출될 때 아르곤을 사용하여 파이프와 튜브를 백퍼지합니다.
- 핏업을 단단하고 균일하게 유지하십시오. 넓은 간격으로 인해 용접공은 더 많은 열과 필러를 추가하게 됩니다.
용접 후 사양에 따라 깨끗한 변색 및 열틴트를 실시합니다. 산세척 및 부동태화는 특히 식품, 제약 및 해양 서비스 분야의 많은 스테인리스 가공에서 수동층을 복원합니다.
일반적인 결함 및 실제 수정 사항
대부분의 스테인레스 용접 결함은 오염, 과도한 열 및 가스 범위 손실이라는 세 가지 원인으로 인해 발생합니다. 수정은 일반적으로 다른 시스템 설정이 아닌 절차적입니다.
| 결함 | 가능한 원인 | 실용적인 수정 |
|---|---|---|
| 다공성 | 오일, 습기, 드래프트, 낮은 가스 흐름, 더러운 필러 | 조인트 청소, 가스 흐름 점검, 아크 차폐, 건식 필러 사용 |
| 워핑 | 열이 너무 많음, 순서가 고르지 않음, 핏이 좋지 않음 | 부품 고정, 백스텝 사용 또는 용접 건너뛰기, 전류량 감소 |
| 감작 | 425~850°C 범위에서 장시간 | 낮은 입열량, 층간온도 조절, L급 재질 지정 |
| 뜨거운 균열 | 불량한 핏업, 높은 구속, 잘못된 필러 화학 | 지정된 필러를 사용하고, 핏을 개선하고, 가능한 경우 구속을 줄입니다. |
| 히트틴트 | 온도에서의 산소 노출 | 가스 커버리지 개선, 뒷면 퍼지, 용접 후 청소 및 부동태화 |
포지셔닝 장비가 성과를 거둘 때
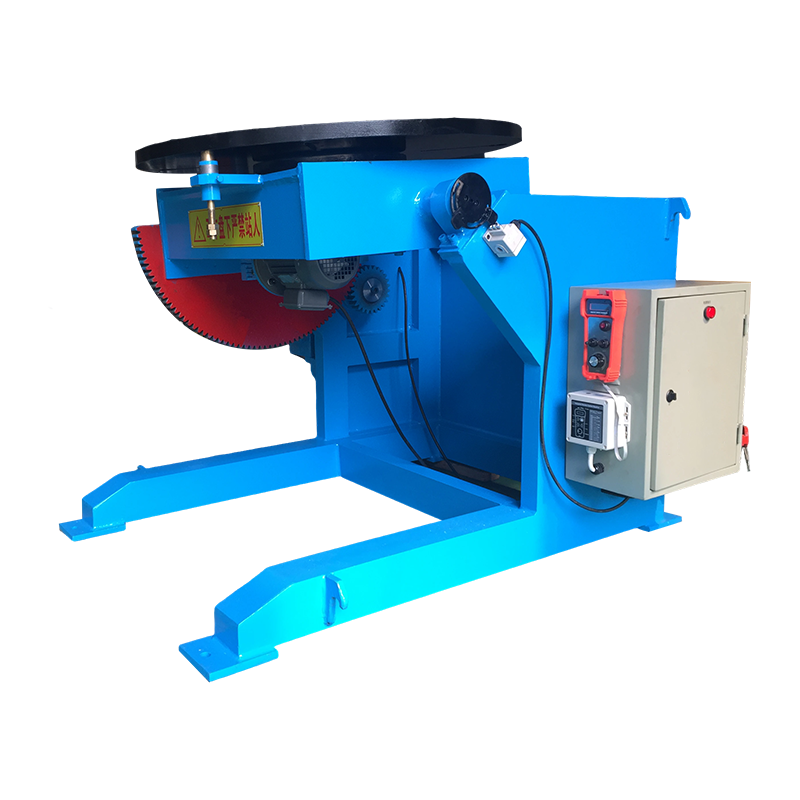
위치 지정 장비는 스테인리스 작업이 반복적이고 무겁거나 일관된 토치 각도가 필요한 경우에 효과적입니다. 회전 장치는 제어된 속도로 파이프, 탱크 쉘 및 실린더를 회전시킵니다. 포지셔너는 작업물을 기울여 용접이 평평하거나 수평이 되도록 하며, 이는 수직 또는 오버헤드 용접보다 제어하기가 더 쉽습니다.
소형 스테인리스 어셈블리의 경우 서보 제어 포지셔너가 정확한 회전과 반복 가능한 인덱싱을 제공합니다. 이는 여러 부품에 동일한 용접 순서가 필요하고 작업자가 안정적인 토치 각도를 유지해야 하는 경우 도움이 됩니다. 개요는 다음을 참조하세요. 용접 포지셔너 및 제작 효율성 .
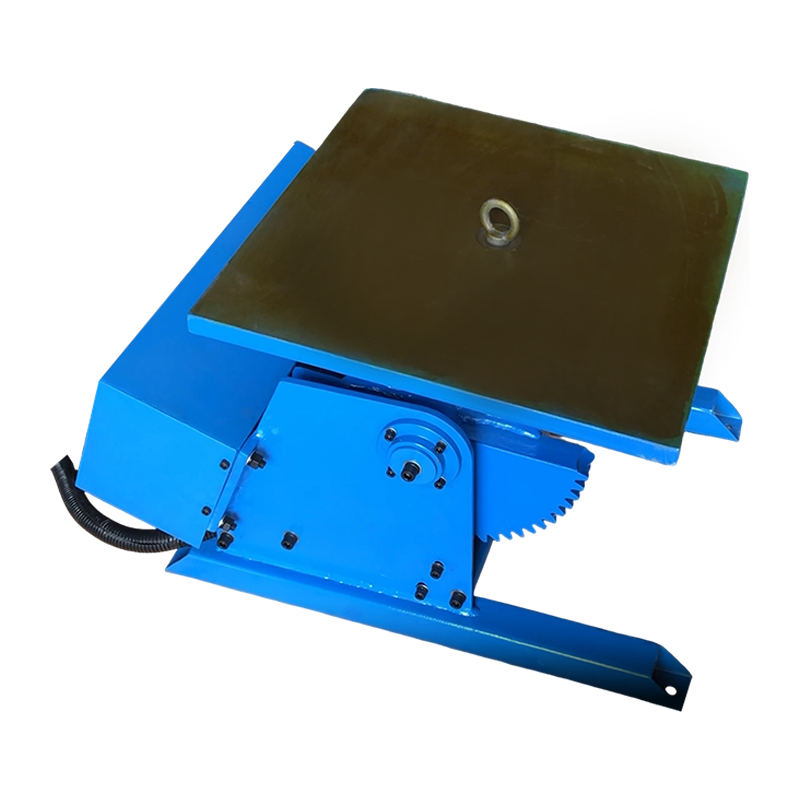 서보 제어 기능이 있는 300KG 용접 포지셔너 sales@weldnicefactory.com 제품보기 →
스테인리스 용기의 긴 세로 솔기의 경우 TIG 컬럼과 붐이 토치를 고정하고 공작물이나 캐리지가 제어된 속도로 이동합니다. 이는 절차에서 일정한 호 길이와 제한된 작업자 움직임이 필요한 경우 특히 유용합니다.
 TIG 컬럼 및 붐 용접 지원 스테인리스 용기 이음매를 포함하여 벽이 얇고 정밀한 부품에서 정확한 토치 위치 지정, 이동 및 진동을 위한 TIG 컬럼 및 붐입니다. 제품보기 →
자주 묻는 질문
MIG 용접기로 스테인레스강을 용접할 수 있나요?
예, MIG 용접기는 스테인리스 필러 와이어와 적절한 아르곤 함유 차폐 가스가 장착된 경우 스테인리스강을 용접할 수 있습니다. 연강선과 CO2가 많은 가스 혼합물은 용접이 괜찮아 보이더라도 동일한 내식성을 제공하지 않습니다.
스테인레스 스틸을 연강에 용접할 수 있나요?
예, 스테인리스강은 일반적으로 ER309L 필러와 제어된 희석을 사용하여 연강에 용접될 수 있습니다. 조인트는 구조적 또는 중요하지 않은 용도에 실용적이지만 완전 스테인리스 용접의 부식 성능과 일치하지 않을 수 있습니다.
스테인레스 스틸은 예열이 필요합니까?
대부분의 오스테나이트계 스테인리스 등급은 예열이 필요하지 않으며 일반적으로 과열되어서는 안 됩니다. 페라이트 및 마르텐사이트 등급은 등급 및 절차에 따라 예열 또는 용접 후 열처리가 필요할 수 있으므로 일반적인 규칙보다는 적격 용접 절차를 따르십시오.
스테인레스 용접이 녹슬는 이유는 무엇입니까?
스테인리스 용접은 수동층이 손상되거나 침전물이 오염되면 녹이 발생합니다. 일반적인 원인으로는 탄소강 브러시, 연강 충진재, 열악한 가스 적용 범위, 심한 열 착색, 습기, 완성된 용접 청소 또는 부동태화 실패 등이 있습니다.
실제로 성공적인 스테인레스 용접은 작은 제어 세트로 귀결됩니다. 즉, 필러 일치, 절차 내 열 유지, 접합부 청소, 올바른 가스로 용접 보호, 일관성 향상 시 위치 지정 장비 사용 등이 있습니다. 이 소재는 용접이 가능하지만 엄격한 현장 실무에 도움이 됩니다.