스테인리스강을 탄소강에 용접하는 것은 일반적이지만 기술적으로 까다로운 접합 작업입니다. 신뢰할 수 있는 경로는 간단합니다. ER309L과 같은 과합금 오스테나이트계 필러를 선택하고, 낮은 입열 절차를 사용하고, 탄소강 측에서 철 오염을 방지하는 것입니다. 실제로 이러한 세 가지 결정을 통해 대부분의 균열, 과도한 경도 및 조기 부식 실패가 제거됩니다.
인식된 어려움에도 불구하고 스테인리스강과 탄소강 사이의 서로 다른 금속 접합부가 화학 공장, 식품 라인, 수처리 시스템 및 구조용 강철 구조물에 나타납니다. 중요한 것은 두 가지 유사한 재료를 용접하는 것으로 생각하지 않는 것입니다. 이는 합금화 및 희석을 관리하는 통제된 공정입니다.
스테인레스강과 탄소강의 용접이 다른 이유
근본적인 문제는 탄소강과 스테인레스강이 화학, 열팽창 및 기계적 반응이 다르다는 것입니다. 탄소는 가열 중에 탄소강에서 용접 영역으로 이동하여 융합 라인에 단단하고 부서지기 쉬운 마르텐사이트 밴드가 생성되고 탄소강 측에 연화된 탈탄층이 생성될 수 있습니다. 또한 오스테나이트계 스테인리스강은 탄소강보다 약 50% 더 팽창하므로 냉각 후 조인트에 상당한 잔류 응력이 발생합니다. 동시에, 탄소강 모재의 희석은 용접 용착물의 크롬 및 니켈 함량을 감소시킵니다. 용가재가 과합금되지 않으면 완성된 용접의 내식성이 떨어지거나 인성이 낮아질 수 있습니다.
- 탄소 이동은 국부적인 경도와 취성을 유발합니다.
- 열팽창 불일치로 인해 잔류 응력과 변형 위험이 증가합니다.
- 용접 희석은 용착된 금속의 화학적 성질을 변화시킵니다.
- 스테인리스 측의 철 오염은 나중에 녹 형성을 유발할 수 있습니다.
올바른 필러 금속 선택
짧은 대답은 대부분의 스테인리스-탄소강 접합에 309L 또는 309Mo를 사용하는 것입니다. 이 합금은 탄소강의 희석을 견딜 수 있을 만큼 충분히 높은 크롬과 니켈을 제공하면서도 내식성이 우수한 오스테나이트 용접 구조를 유지합니다. 304 스테인리스를 자체적으로 접합하기 위해 설계된 308L은 추가 합금 보유량이 없으며 이종 접합에는 권장되지 않습니다.
| 필러 | 최고의 용도 | 주요 특징 | 중요한 고려사항 |
|---|---|---|---|
| 308L | 304 스테인레스를 자체적으로 결합 | 높은 부식성과 미적 마감 | 높은 희석을 위해서는 Cr/Ni가 충분하지 않습니다. 마르텐사이트를 형성할 수 있다 |
| 309L / 309Mo | 스테인레스와 탄소강 용접 | 좋은 희석 내성; 경화 가능한 구조에 저항 | 대부분의 서비스 환경을 위한 첫 번째 선택 |
| 316L | 316 스테인리스 또는 더 높은 구멍이 있는 응용 분야에 결합 | 몰리브덴은 공식 저항을 추가합니다. | 여전히 탄소강 희석에는 적합하지 않습니다. 대신 309Mo를 사용하세요 |
| 312 | 강력하고 서로 다르며 용접이 어려운 조합 | 페라이트 함량이 높고 균열에 강함 | 강도는 높지만 연성은 낮습니다. 낮은 열 입력이 필요합니다 |
| ERNiCr-3 | 고온 서비스 및 열 순환 | 니켈 기반, 낮은 열팽창 불일치 | 더 높은 비용; 피로 균열에 대한 탁월한 저항성 |
고온 또는 심하게 순환되는 서비스의 경우 ERNiCr-3과 같은 니켈 기반 필러 금속이 309L보다 더 나은 선택입니다. 니켈이 풍부한 용접 금속은 탄소 이동에 더 잘 저항하고 탄소강에 가까운 팽창 계수를 가져 열 피로를 줄여줍니다. 그러나 일반 응용 분야의 경우 309L이 입증되고 비용 효율적인 옵션입니다.
이종 접합을 위한 최고의 용접 공정
GTAW는 중요한 스테인리스-탄소강 작업에 가장 적합한 공정이지만 GMAW, FCAW 및 SAW는 모두 올바른 매개변수를 사용하여 허용 가능한 용접을 생성할 수 있습니다. 제어 요소는 열 입력, 보호 가스 및 이동 속도입니다.
- GTAW(TIG): 정밀한 열 제어와 낮은 증착을 제공하므로 벽이 얇은 파이프 및 루트 패스에 가장 적합합니다. ER309L 필러 로드와 아르곤 또는 아르곤-헬륨 차폐를 사용하십시오.
- GMAW(MIG): 중간 두께 생산에 가장 적합합니다. 열 입력을 제한하려면 펄스 스프레이 또는 단락 전달을 사용하십시오. 2~5% CO2를 함유한 아르곤 보호 가스가 일반적입니다. 100% CO2를 피하세요.
- FCAW: 두꺼운 판재 및 현장 수리에 적합합니다. 평면 및 수평 용접에는 E309LT1-1 와이어와 아르곤/CO2 혼합 차폐를 사용하십시오. 패스 사이에 슬래그를 제거해야 합니다.
- SAW: 대형 탱크나 압력 용기의 긴 세로 솔기에 효율적입니다. 309L 와이어와 중성 또는 크롬 균형 플럭스를 사용하십시오. 세심한 열 관리가 필수적입니다.
공동 준비 및 청결
깨끗하고 올바르게 준비된 조인트는 전투의 절반입니다. 먼지, 그리스, 스케일, 탄소강 연삭 분진은 스테인리스 측에 다공성 및 녹 얼룩을 유발할 수 있습니다. 전용 스테인리스 브러시 및 도구를 사용하고, 탄소강에 닿은 브러시는 절대 사용하지 마십시오.
- 용접 직전에 접합면을 광택 금속으로 연마하거나 기계 가공하십시오.
- 아세톤이나 용접 준비용 용제로 양면의 그리스를 제거하십시오.
- 플레이트의 맞대기 접합의 경우 끼인각이 60~70도이고 루트 면이 1~2mm인 단일 V 홈을 사용합니다.
- 루트 패스 용접 시 백킹 바를 사용하거나 뒷면을 아르곤으로 퍼지하여 산화를 방지하십시오.
- 장착하는 동안 탄소강 측면과 스테인리스 측면을 분리된 상태로 유지하십시오. 가능하면 별도의 클램프를 사용하십시오.
예열, 층간 온도 및 열 입력 제어
필러 선택 후 열관리가 가장 중요한 변수입니다. 대부분의 접합에는 예열이 필요하지 않지만 단면이 두껍거나 접합이 심하게 구속된 경우 최대 100°C의 예열이 허용됩니다. 예열이 높을수록 탄소 이동이 가속화되고 마르텐사이트 밴드가 더 두꺼워집니다. 패스간 온도는 150°C 미만으로 유지되어야 하며, 용접은 넓은 직조보다는 스트링거 비드로 제작되어야 합니다.
| 프로세스 | 현재 | 전압 | 이동 속도 | 열 입력(대략) |
|---|---|---|---|---|
| GTAW | 100~150A | 12~15V | 100~150mm/분 | 0.6~1.5kJ/mm2 |
| GMAW(펄스) | 180~220A | 22~26V | 300~400mm/분 | 1.0~1.8kJ/mm2 |
| FCAW | 220~280A | 26~30V | 350~450mm/분 | 1.2~2.0kJ/mm2 |
유용한 규칙은 융합 부족을 초래하지 않고 열 입력을 가능한 한 낮게 유지하는 것입니다. 짧은 패스를 사용하고 패스 간 온도가 올라갈 때 패스 사이에 조인트를 식히십시오.
안정적인 용접을 위한 위치 지정 및 자동화
공작물을 가장 유리한 방향으로 배치하고 기계적 이동 속도 제어를 사용하면 이종 금속 용접의 결함을 크게 줄일 수 있습니다. 간단한 수동 용접도 가능하지만 조인트를 평평한 위치로 회전시키는 것이 훨씬 더 안정적입니다.
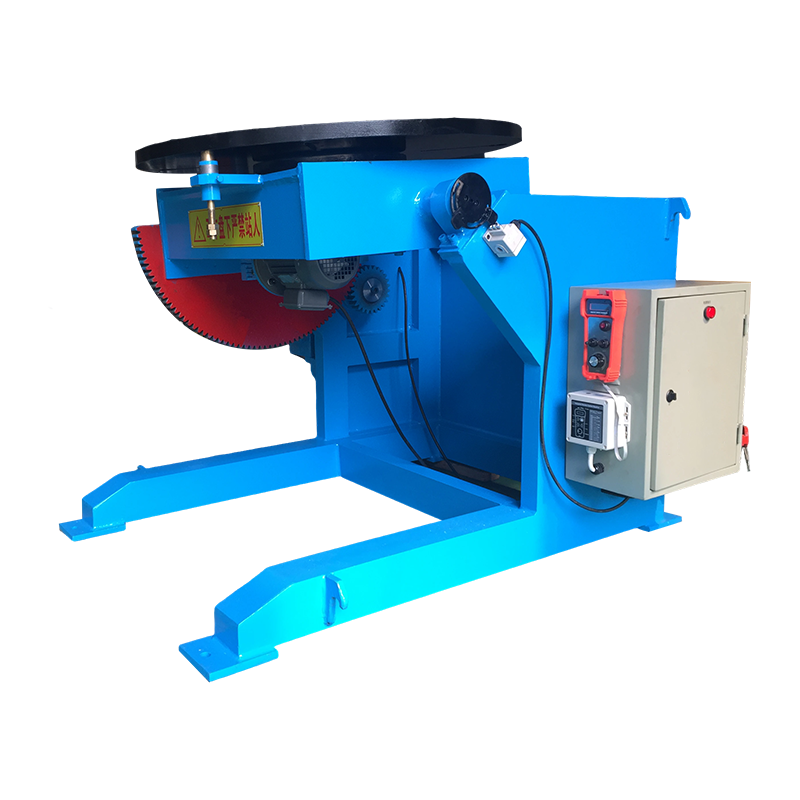
소구경 조립품 및 부속품의 경우 용접 포지셔너는 접합부를 편리한 각도로 제공하고 용접공이 토치를 안정적으로 유지하는 동안 작업을 회전시킬 수 있습니다.
 소형 어셈블리용 1톤 기존 용접 포지셔너 이 기존 용접 포지셔너는 정격 용량이 1톤이며 소구경 어셈블리를 편리한 각도로 회전시켜 용접공이 토치를 안정적으로 유지하고 일관된 조인트 위치를 지정할 수 있도록 해줍니다. 제품보기 →
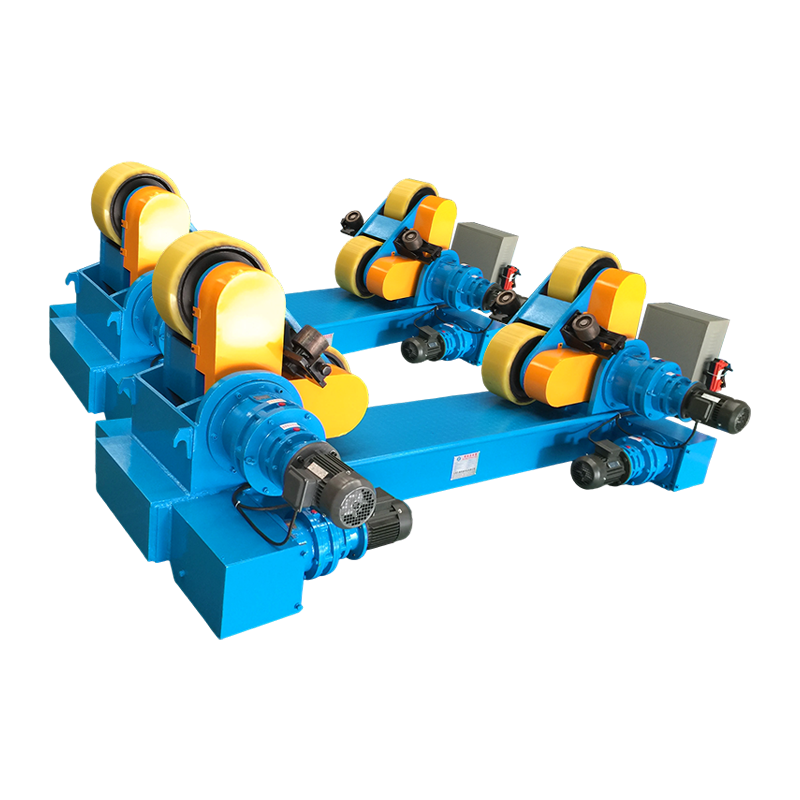
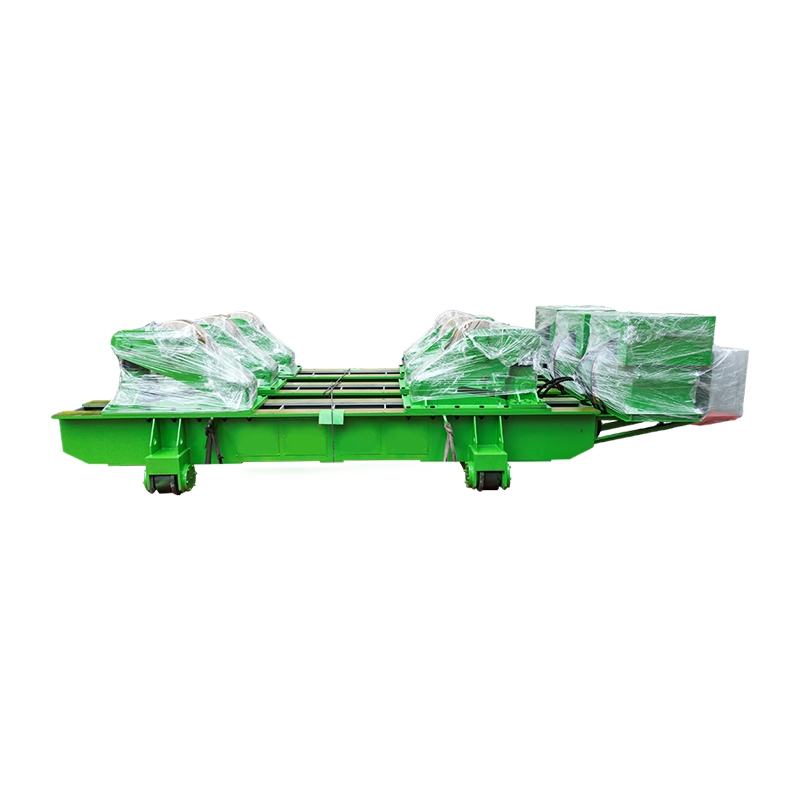
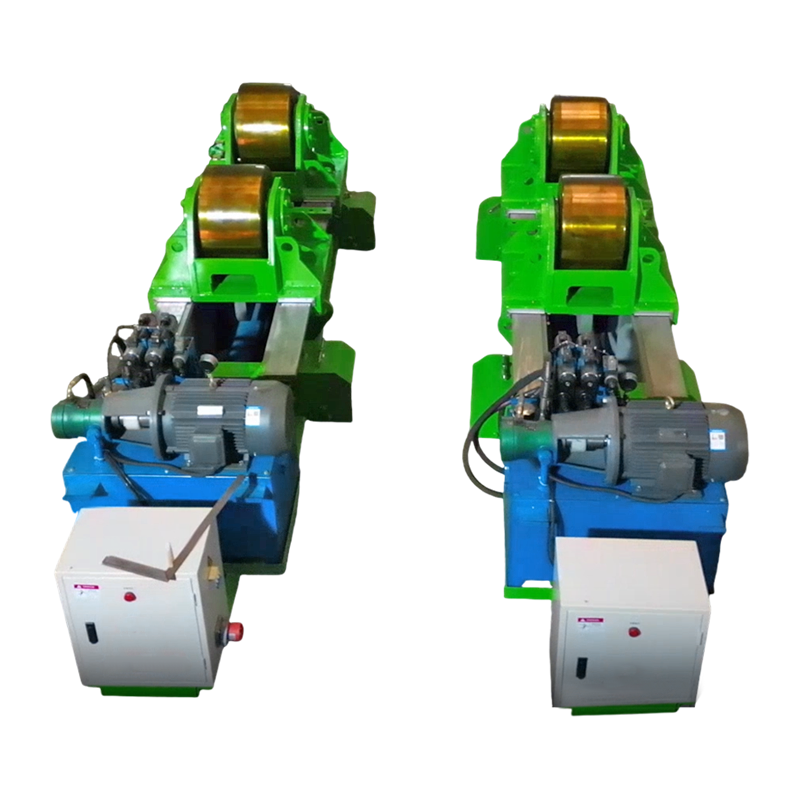
탱크 쉘, 파이프 스풀 및 원통형 섹션의 경우 용접 회전 장치가 제어된 속도로 이음매를 회전시켜 용접 풀이 일관되고 평평한 위치를 유지합니다. 이 접근 방식은 스테인리스강과 탄소강이 결합된 작업물이 너무 무거워서 손으로 조작할 수 없을 때 특히 유용합니다. 다음에 대해 더 자세히 읽을 수 있습니다. 회전 용접 조인트가 금속 탱크 및 파이프 제조 시 재작업을 줄이는 방법 .
 전기 궤도 운동 및 리프팅 기능을 갖춘 10톤 용접 회전 장치 전기 궤도 이동 및 전기 리프팅 기능을 갖춘 10톤 용접 회전 장치는 무거운 원통형 솔기를 제어된 속도로 회전시켜 일관된 결과를 위해 용접 풀을 평평하게 유지하도록 설계되었습니다. 제품보기 →
GMAW 또는 SAW가 필요한 더 긴 용접 이음부의 경우 기둥 및 붐 조작기가 접합부를 따라 용접 헤드를 일정한 속도로 움직이고 토치 각도를 고정된 상태로 유지합니다. 이는 종종 희석 스파이크 및 콜드 랩을 유발하는 인간의 가변성을 제거합니다.
 전기 궤도 운동을 갖춘 맞춤형 4030 컬럼 및 붐 전기 궤도 이동 기능을 갖춘 맞춤형 기둥 및 붐 조작기로서 용접 헤드를 긴 이음새를 따라 일정한 속도와 고정 각도로 움직여 GMAW 또는 SAW에 대한 인간의 가변성을 줄입니다. 제품보기 →
이러한 설정으로 인해 좋은 절차가 필요하지 않지만 309L이 의존하는 낮은 층간 온도, 낮은 열 입력 전략을 훨씬 쉽게 유지할 수 있습니다.
용접 후 검사 및 표면 처리
용접 후 조인트, 특히 탄소강 측의 융합 라인을 주의 깊게 검사하십시오. 해당 영역에서 경도가 350HV를 초과하면 열 입력이 너무 높거나 필러가 잘못되었음을 나타내는 경우가 많습니다. 침투 테스트를 통한 표면 검사를 통해 균열과 다공성을 확인할 수 있으며, 부품이 중요한 경우 초음파 또는 방사선 테스트가 사용됩니다.
스테인리스 면이 부식성 매체에 접하게 되는 경우, 산 세척 또는 와이어 브러싱을 통해 용접 변색 및 산화층을 제거한 다음 표면을 부동태화하십시오. 탄소강 입자가 스테인레스 면에 남아 있으면 녹이 슬고 집중된 부식 셀이 생성되므로 그대로 두지 마십시오. 애플리케이션 코드에 따라 응력 완화가 필요한 경우 온도를 낮게 유지하고(이상적으로는 약 350~400°C) 탄소 확산을 제한합니다.
일반적인 불연속성과 이를 방지하는 방법
이 재료 조합의 대부분의 결함은 309L 또는 니켈 합금을 사용하고 열을 제어하며 접합부를 깨끗하게 유지하면 피할 수 있습니다. 아래 표에는 일반적인 문제와 수정 사항이 나열되어 있습니다.
| 결함 | 가능한 원인 | 시정 조치 |
|---|---|---|
| 다공성 | 젖은 플럭스, 기름진 표면, 차폐 부족 | 탈지, 소모품 건조, 가스 흐름 및 노즐 거리 확인 |
| 뜨거운 균열 | 비금속에 황 또는 인 함량이 높음; 높은 열 입력 | 조인트 가장자리를 청소하십시오. 309L 또는 312 필러를 사용하십시오. 낮은 열 입력 |
| 마르텐사이트 형성 | 높은 희석률, 높은 층간 온도 | 과합금된 필러를 사용하십시오. 층간 온도를 150°C 미만으로 유지하십시오. 직조를 줄이다 |
| 언더컷 | 과도한 전류 또는 이동 속도 | 용접 전류를 줄입니다. 약간 속도를 늦추거나 건 각도를 조정하세요. |
| 스테인리스 측에 녹 | 브러시 또는 연삭으로 인한 철 오염 | 전용 스테인레스 스틸 도구를 사용하십시오. 용접 후 청소 및 패시베이션 처리 |
자주 묻는 질문
308L을 사용하여 스테인레스강을 탄소강에 용접할 수 있나요?
할 수는 있지만 좋은 생각은 아닙니다. 탄소강은 308L 용접 풀을 희석하여 마르텐사이트를 형성하고 내식성을 감소시킬 만큼 크롬 및 니켈 함량을 낮춥니다. 309L은 이러한 서로 다른 조합에 대한 최소 권장 필러입니다.
스테인레스와 탄소강을 용접하기 전에 예열이 필요합니까?
보통은 그렇지 않습니다. 두꺼운 부분이나 심하게 구속된 조인트의 경우 최대 100°C의 예열이 허용됩니다. 온도가 높을수록 탄소 이동이 가속화되고 융합 라인에 부서지기 쉬운 층이 생성됩니다.
용접 조인트에 녹이 슬까요?
보호되지 않은 경우 탄소강 측면이 녹슬게 됩니다. 표면을 청소하고 부동태화 처리하고 철 오염을 방지하면 스테인레스 면이 부식 방지 상태를 유지해야 합니다. 외부 서비스를 위해 탄소강 측면을 코팅하거나 페인트합니다.
100% CO2 차폐가스로 MIG 용접을 사용할 수 있나요?
권장되지 않습니다. 순수한 CO2는 용접부에 탄소를 추가하고 크롬을 산화시켜 스테인리스 면의 내식성을 감소시킵니다. 2~5% 이산화탄소와 혼합된 아르곤 또는 1~2% 산소와 아르곤을 사용하십시오.