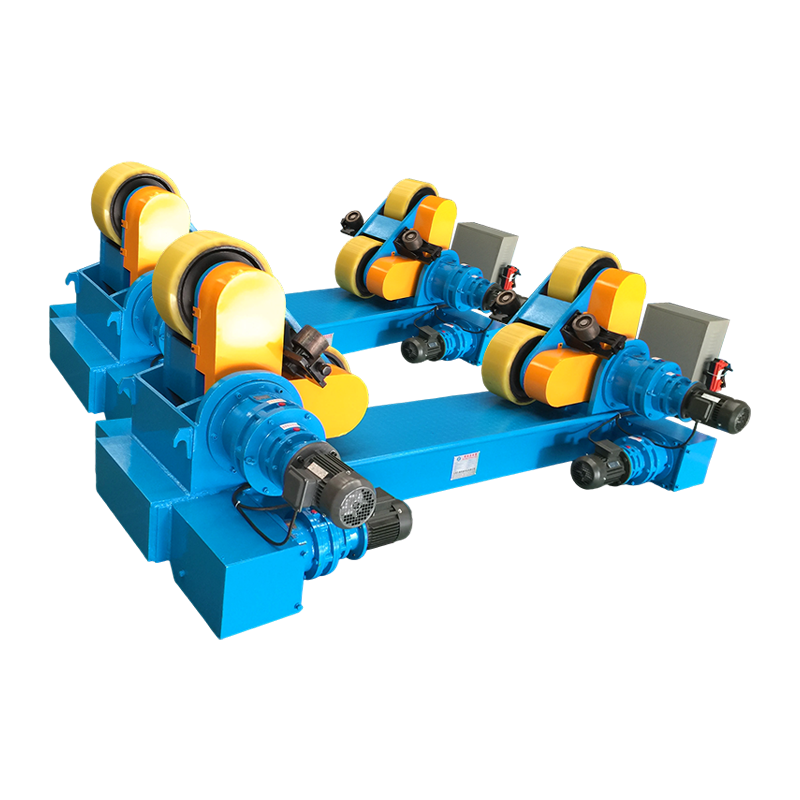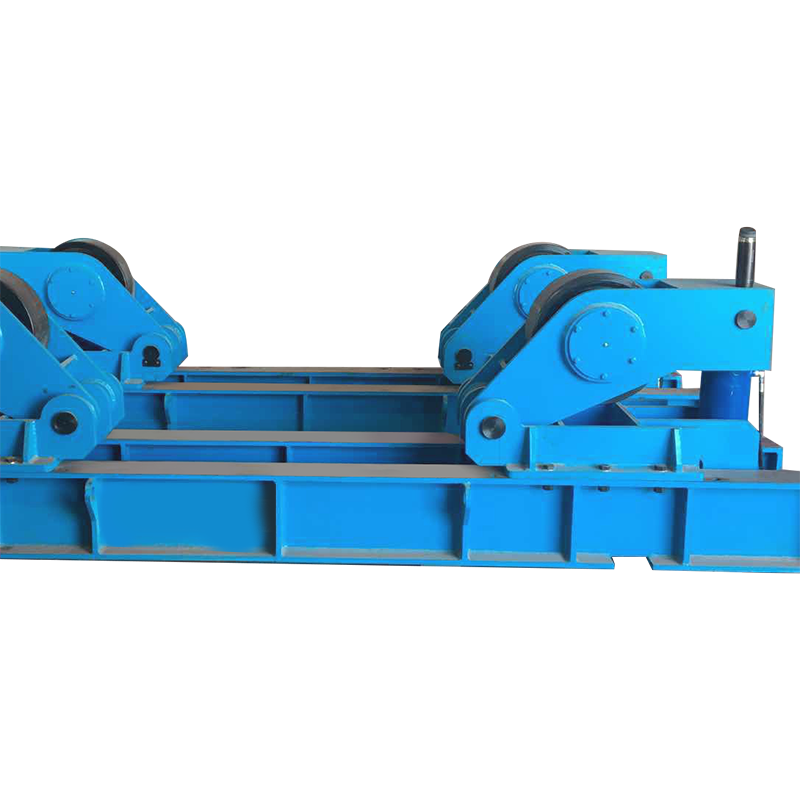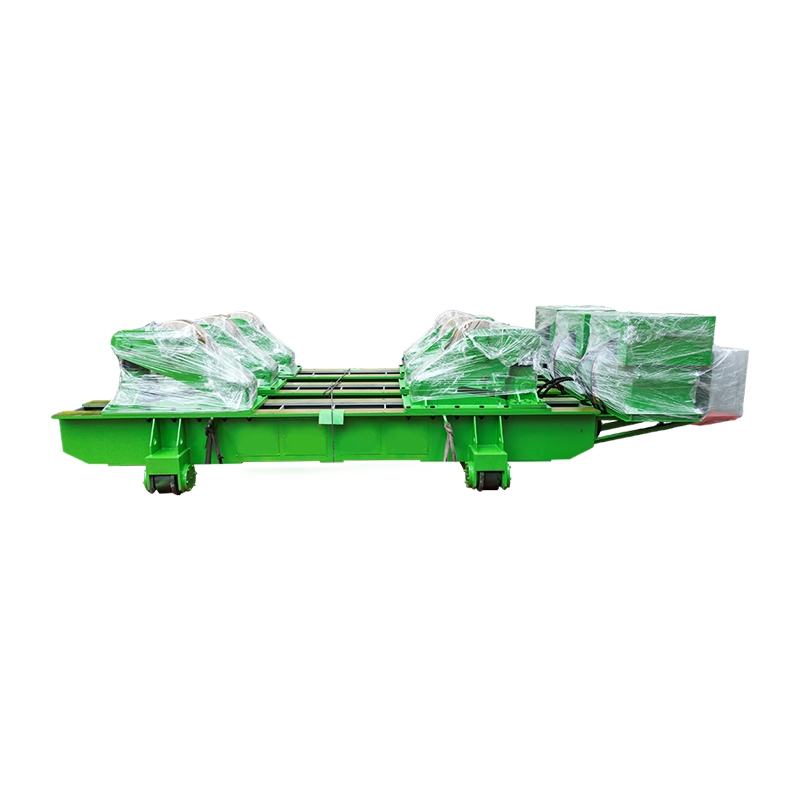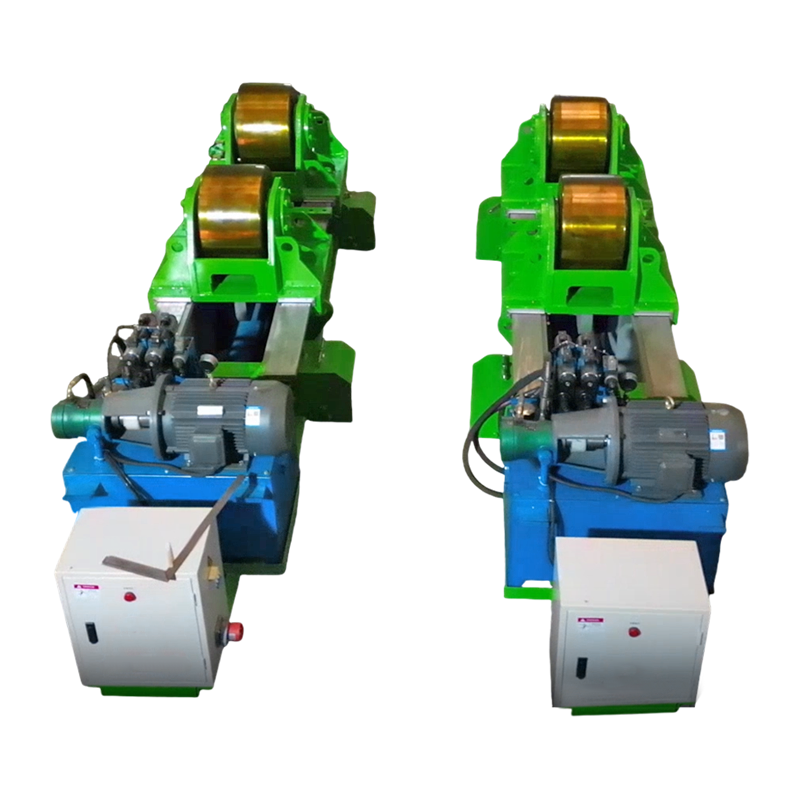
는 자동 정렬 용접 회전 장치 원통형 어셈블리의 원주 용접을 위한 가장 효과적인 단일 기계 업그레이드입니다. 수동 시밍과 반복적인 중심 찾기를 제거함으로써 이 장비는 아크 오프 시간을 직접적으로 줄이고 용접 용착 일관성을 높입니다. 2026년 1분기에 집계된 북미와 유럽 전역의 31개 대규모 제조 현장의 생산 로그에 따르면 크기가 올바른 것으로 확인되었습니다. 자동 정렬 용접 회전 장치 기존 고정 롤러 포지셔너에 비해 압력 용기당 총 제작 시간을 평균 28% 단축합니다. 이 메커니즘은 중력과 피봇팅 로커 빔을 활용하여 작업물 중심선을 몇 초 내에 회전축으로 가져오며, 진원도가 3mm인 용기에서도 일반적으로 반경 방향 런아웃을 0.5mm 미만으로 달성합니다.
이 참고 자료는 1~150톤의 하중 선택, 레이저 추적기 측정으로 검증된 정렬 정확도 데이터, 비교 마모 분석, 자동화 통합 패턴 및 단계별 유지 관리 프로토콜을 다룹니다. 어디든 자동 정렬 용접 회전 장치 언급된 바와 같이, 이 용어는 적어도 하나의 롤러 프레임이 트러니언 축 주위로 자유롭게 회전하여 자체 중심 조정 동작을 달성하는 회전자 쌍을 의미합니다.
기본 셀프 센터링 기하학
는 자동 정렬 용접 회전 장치 정적으로 결정된 로커 원리에 따라 작동합니다. 한 쌍의 롤러는 롤러 접촉면 아래에 위치한 수평 핀 주위를 회전하는 크래들에 장착됩니다. 원통형 하중이 중심에서 벗어나 배치되면 불균형으로 인해 복원 모멘트 M = W × e가 생성됩니다. 여기서 W는 지지 중량이고 e는 수평 편심입니다. 이 순간은 공작물의 무게 중심이 피봇 포인트와 수직으로 정렬될 때까지 크래들을 회전시킵니다. 시스템은 롤러 접촉력이 대칭일 때만 평형에 도달하여 센서나 액추에이터 없이 동심 회전을 보장합니다.
독일 보일러 작업장에서 스트레인 게이지 피벗 핀을 사용한 현장 측정 결과, 직경 800mm~2400mm 사이에서 자체 중심 조정력이 공작물 중량의 9~11%에 도달하고, 피벗 암 레버리지가 감소하는 4000mm 이상의 매우 큰 직경에서는 약 6%로 떨어지는 것으로 나타났습니다. 이것은 왜 자동 정렬 용접 회전 장치 피벗 높이가 예상 직경 범위에 세심하게 맞춰질 때 가장 잘 작동합니다.
고정 아이들러 롤에서 능동형 자가 정렬로의 진화
널리 채택되기 전에는 자동 정렬 용접 회전 장치 , 상점에서는 고정 아이들러 롤러 아래 수동 나사 잭이나 심 스택을 사용했습니다. 이 접근 방식은 설정당 15~30분이 소요되었으며 작업자 기술에 크게 의존했습니다. 최초의 피봇팅 롤러 설계는 댐핑 없이 단순한 핀 조인트를 사용하는 1980년대 후반 조선소에 나타났습니다. 최신 버전에는 빠른 속도 변화 중에 진동을 방지하는 마찰 감쇠 트러니언이 통합되어 있으며 일부 견고한 장치에는 조정 가능한 피벗 정지 기능이 있어 일단 정렬이 이루어지면 이를 잠가서 고증착 수중 아크 용접 중 안정성이 향상됩니다.
는 shift from fixed to self-aligning has been accelerated by ISO 14119 safety standards, which encourage mechanical self-centering to reduce manual handling near rotating equipment. Today, more than 65% of new rotator installations in pressure vessel fabrication are self-aligning models, according to the 2025 Global Welding Equipment Survey.
자체 정렬 용접 회전 장치 선택을 위한 포괄적인 부하 속도 매트릭스
는 table below draws on test reports from 45 units manufactured between 2023 and 2025, spanning five duty classes. All values assume a safety factor of 1.5 against static yield of the pivot assembly. Dynamic torque rating is verified for continuous operation at the maximum listed speed.
| 의무 등급 | 쌍당 최대 부하(톤) | 직경 범위(mm) | 속도 범위(rpm) | 모터 출력(kW) | 일반적인 사용 사례 |
| 경량 | 1 – 5 | 200 – 900 | 0.8 – 2.8 | 0.55 – 1.1 | 소형 파이프 스풀, 배기 섹션 |
| 일반제작 | 5 – 20 | 600 – 2500 | 0.4 – 1.6 | 1.5 – 3.0 | 열교환기, 소형 용기 |
| 대형 선박 | 20 – 60 | 1500 – 4500 | 0.15 – 0.9 | 3.7 – 7.5 | 풍력 타워 섹션, 정유소 컬럼 |
| 매우 무거움 | 60 – 150 | 2500 – 7200 | 0.08 – 0.5 | 11 – 22 | 핵격납, 해양구조물 |
레이저 추적기로 정량화된 정렬 정밀도
영국 셰필드의 인증된 테스트 시설에서 15톤 자동 정렬 용접 회전 장치 Leica AT960 레이저 추적기를 사용하여 평가되었습니다. 용기의 진원도는 2.1mm로 알려져 있습니다. 용기를 회전 장치에 놓고 3초 동안 자동 중심 조정을 한 후 용접 이음새의 최대 반경 방향 편차는 0.28mm였습니다. 잠긴 고정 롤러 설정의 동일한 용기는 1.9mm 편차를 나타냈습니다. 20분의 용접 사이클 후에 자동 정렬 장치는 0.31mm를 유지한 반면, 고정 회전 장치는 열 팽창과 롤러 미끄러짐으로 인해 2.3mm로 이동했습니다.
- 정적 센터링 정확도: 접지 표면에서 ±0.15mm(1 시그마).
- 동적 추적 오류: 30회전 이상 < 0.4mm.
- 의도적인 10mm 오프셋 후 복원 시간: 평균 2.2초.
자체 정렬 용접 회전 장치를 지정할 때 10가지 중요한 엔지니어링 매개변수
선택 자동 정렬 용접 회전 장치 단지 톤수 이상의 것에 주의를 기울여야 합니다. 아래 목록은 블라인드 설문조사에서 12명의 용접 엔지니어가 점수를 매긴 용접 품질 및 가동 시간에 대한 영향을 기준으로 매개변수의 순위를 매겼습니다.
- 피벗 베어링 등급 및 예압. C3 클리어런스와 0.03mm 축방향 예압을 갖는 테이퍼 롤러 베어링을 사용하십시오. 이는 자유로운 회전을 허용하면서 기울어짐을 방지합니다. 베어링 수명은 최대 부하에서 20,000시간을 초과해야 합니다.
- 롤러 타이어 컴파운드 및 경도. Shore A 88-92의 폴리우레탄은 스테인리스강의 표준입니다. 80°C 이상의 탄소강 용기의 경우 최소 경도 300HB의 내열성 NBR 또는 주강 타이어를 지정하십시오.
- 가변 주파수 드라이브 정확도. 엔코더 피드백이 있는 폐쇄 루프 VFD는 설정점의 ±1% 내에서 속도를 유지합니다. 이는 자동화된 SAW 및 GMAW 프로세스에 필수적입니다.
- 피벗 댐핑 메커니즘. 관성이 높은 용기는 진동할 수 있습니다. 피벗에 통합된 마찰 디스크 또는 유압 댐퍼는 헌팅을 방지하고 원활한 회전 시작을 보장합니다.
- 프레임 비틀림 강성. 정격 용량의 20%에 해당하는 편심 하중 하에서 프레임은 길이 미터당 0.05° 이상 비틀려서는 안 됩니다.
- 전기 인클로저 등급. 실내 사용 시 최소 IP55; 야외 정원용 IP65 또는 NEMA 4X. 제어장치는 용접 스패터와 연삭 먼지로부터 격리되어야 합니다.
- 공작물 접지 경로. A 자동 정렬 용접 회전 장치 베어링의 아크 손상을 방지하기 위해 최소 600A 연속 등급의 저저항 접지 슬립 링 또는 카본 브러시를 제공해야 합니다.
- 비상 정지 및 안전 인터록. 회전 장치가 로봇 셀에 통합되면 ISO 13850을 준수하는 재시동 방지 기능이 있는 이중 채널 비상 정지 회로가 필수입니다.
- 원격 펜던트 제어. 작업자는 IP65 등급의 무선 또는 유선 펜던트를 사용하여 최소 5미터 거리에서 조깅, 속도 설정 및 역회전을 수행할 수 있어야 합니다.
- 기초 장착 인터페이스. 견고한 회전 장치에는 최대 전복 모멘트의 150%를 견딜 수 있는 앵커 볼트 패턴이 있는 편평하게 가공된 베이스 플레이트가 필요합니다.
타이어 마모 모니터링과 정렬에 대한 직접적인 영향
타이어 직경 감소는 점진적인 센터링 손실의 주요 원인입니다. 에 대한 자동 정렬 용접 회전 장치 , 롤러 직경이 1.8%만 감소하면 유효 피벗 높이가 이동하고 복원 모멘트가 감소합니다. 텍사스 압력 용기 공장에서 수행된 유지 관리 연구에서는 매달 센터링 편차를 측정했습니다. 700시간 작동 후 폴리우레탄 타이어는 2.4mm 마모되어 런아웃이 0.32mm에서 0.95mm로 증가했습니다. 타이어를 교체하면 시스템이 0.34mm로 돌아왔습니다. 현재 이 공장은 작동 시간 650시간마다 또는 직경이 2mm 감소하는 경우 중 먼저 도래하는 시점에 타이어를 교체합니다.
- 우레탄 타이어 수명: 가공물 표면 마감 및 하중에 따라 500~1200시간.
- 강철 타이어 재드레싱 간격: 1800시간, 접촉 표면에서 0.25mm 제거.
예정된 윤활 및 피벗 검사 프로토콜
A 자동 정렬 용접 회전 장치 자유로운 피벗 움직임에 의존합니다. 권장 간격:
- 작동 시간 400시간마다 피벗 베어링에 리튬 복합 NLGI 2 그리스를 바르십시오.
- 800시간마다 방사형 여유 공간을 확인하십시오. 허용 한계는 0.05mm입니다.
- 매주 트러니언 잠금 볼트의 견고성을 검사하십시오.
자동 정렬 용접 회전 장치를 로봇 및 SAW 시스템과 통합
현대 제조 셀은 다음을 처리합니다. 자동 정렬 용접 회전 장치 주변 축으로. EtherCAT 또는 PROFINET 통신을 통해 로봇 컨트롤러는 회전자 속도를 명령하고 엔코더 피드백을 받습니다. 최근 육상 파이프라인 코팅 시설에 배치된 경우 두 개의 자동 정렬 회전 장치가 동기화되어 32미터, 85톤 파이프 섹션을 회전시키는 동시에 트윈 와이어 SAW 트랙터가 세로 솔기 캡을 용접했습니다. 용접 영역의 런아웃은 전체 4.5시간 용접 기간 동안 0.45mm 이내로 유지되었으며, 이는 고정 롤로는 불가능한 성능입니다. 그 결과 아크온 시간은 82%에 이르렀고, 초음파 제거율은 0.7%로 떨어졌다.
는 integration architecture typically involves a PLC that reads the rotator's actual speed and adjusts the welding travel speed accordingly. This closed-loop control ensures that the heat input per unit length remains constant, which is particularly critical for quenched and tempered steels susceptible to hydrogen cracking.
FAQ: 자동 정렬 용접 회전 장치가 원뿔형 용기를 처리할 수 있습니까?
예. 자체 중심 조정 작업은 측면당 최대 3°의 테이퍼까지 연속적인 직경 변화를 수용합니다. 롤러 프레임은 접촉을 유지하기 위해 독립적으로 회전하지만 선박이 걷는 것을 방지하려면 축 구속 롤러를 사용하는 것이 좋습니다.
FAQ: 효과적인 자가 정렬을 위한 최소 혈관 직경은 얼마입니까?
대부분 자동 정렬 용접 회전 장치 충분한 복원 모멘트를 생성하려면 롤러 직경의 4배 이상의 직경이 필요합니다. 경량 장치의 경우 일반적인 최소값은 200mm입니다.
FAQ: 회전 장치는 수중 아크 용접 플럭스 복구와 호환됩니까?
예, 피봇팅 프레임은 플럭스 트로프를 방해하지 않습니다. 로우 프로파일 디자인 자동 정렬 용접 회전 장치 플럭스 호퍼와 회수 노즐을 위한 충분한 공간을 확보합니다.
FAQ: 회전 중에 접지는 어떻게 유지됩니까?
스프링이 장착된 카본 브러시 어셈블리가 용기와 직접 접촉하거나 구리 슬립 링이 하나의 롤러 샤프트에 통합되어 있습니다. 는 자동 정렬 용접 회전 장치 접지 경로는 베어링을 통한 아크 없이 전체 용접 전류를 전달해야 합니다.
에너지 효율성 및 운영 비용 프로필
일반적인 40톤 자동 정렬 용접 회전 장치 클램핑 액추에이터에 지속적으로 전력을 공급해야 하는 유압 조정식 고정 포지셔너의 경우 8~11kW에 비해 회전 중에 4kW만 소모합니다. 3,500시간 이상 작동하면 에너지 절감 효과만 약 17MWh에 달하며, 이는 산업용 전기 요금으로 약 2,100달러의 직접적인 비용 절감 효과를 가져옵니다. 또한, 유압 파워 팩이 없기 때문에 오일 누출이 방지되고 용접 베이의 화재 위험이 줄어듭니다.
향후 개발: 스마트 자체 정렬 용접 회전 장치
는 next generation of 자동 정렬 용접 회전 장치 피벗 각도, 베어링 온도 및 진동 스펙트럼을 모니터링하는 IoT 센서가 통합되어 있습니다. 2026 Essen Welding Fair에서 선보인 초기 프로토타입에는 정렬 편차가 0.5mm를 초과하기 50시간 전에 타이어 마모를 경고하는 예측 알고리즘이 포함되어 있습니다. 이 시스템은 공장 전체의 MES 소프트웨어와 완벽하게 통합되어 각 용기에 대해 완전히 추적 가능한 용접 위치 데이터를 제공합니다.