상업용 및 산업용 건물의 하중을 견디는 철골 프레임은 다른 어떤 부분보다 H빔에 더 많이 의존합니다. 건설 시 H 빔은 단면이 대문자 H처럼 보이는 열간 압연 구조용 강철 프로파일로, 두 개의 넓은 평행 플랜지가 단일 수직 웹으로 연결되어 있습니다. 건축업자와 제작자는 대부분의 다른 압연 형태보다 더 나은 강도 대 중량 비율을 제공하고, 더 적은 수의 기둥으로 더 먼 거리에 걸쳐 있으며, 볼트 및 용접 연결을 간단하게 만드는 평평한 표면을 만들기 때문에 이를 선택합니다. 이 가이드에서는 H빔 구성이 무엇인지, H빔과 I빔을 비교하는 방법, 지정해야 하는 표준 크기, 용접 품질이 최종 결과를 좌우하는 이유에 대해 설명합니다.
건설중인 H 빔이란 무엇입니까?
H 빔은 플랜지 면이 평행한 넓은 플랜지 강철 섹션으로, 강철 구조물의 기둥, 빔, 브레이스 프레임 및 트랜스퍼 거더에 가장 다양한 용도로 사용되는 압연 프로파일입니다.
세 부분이 단면을 정의합니다. 수직 웹은 전단력에 저항하고, 두 개의 수평 플랜지는 굽힘에 저항하며, 필렛 반경은 웹과 플랜지 사이의 전이를 부드럽게 하여 응력 집중을 줄입니다. 명칭은 표준에 따라 다릅니다. 미터법 H 섹션은 H 400 x 200으로, 북미의 넓은 플랜지 모양은 W12x26으로, 유럽 섹션은 HEA, HEB 또는 HEM으로 작성됩니다.
H빔은 두 가지 경로로 건설 현장에 도달합니다. 중소 형강은 제철소에서 일체형으로 열간압연됩니다. 일반적으로 H 400 이상의 더 크거나 비표준 섹션은 세 개의 플레이트를 용접된 H 빔으로 용접하여 구성됩니다. 이 두 번째 경로는 단순한 자재 구매를 제어된 용접 작업으로 전환합니다. 이것이 바로 H빔 건설에서 강철 등급만큼 제작 능력이 중요한 이유입니다.
H빔 구조가 철골 구조를 지배하는 이유
H빔은 강철 1kg당 더 많은 하중을 전달하고 양방향 굽힘에 저항하며 비슷한 무게의 채널, 앵글 또는 I-섹션보다 빠르게 연결되기 때문에 현대 강철 프레임을 지배합니다.
- 강도 대 중량 비율: 넓은 플랜지는 재료를 중립 축에서 멀리 배치하므로 표준 높이 300x300 섹션은 미터당 약 95kg에서 약 1,400cm3의 단면 계수를 제공합니다.
- 긴 경간: H빔은 일반적으로 바닥 시스템에서 6~12m에 걸쳐 있으며 트랜스퍼 대들보 또는 포털 서까래로 사용될 경우 15~30m에 이릅니다.
- 양방향 굽힘 저항: 깊이와 너비가 유사하므로 섹션은 추가 브레이싱 없이 측면 및 축 방향 하중을 견딜 수 있습니다.
- 더 간단한 연결: 평행 플랜지는 테이퍼 심 없이 엔드 플레이트, 베이스 플레이트 및 빔 스플라이스를 수용합니다.
- 현지 가용성: 전 세계 철강 거래업체가 일반 크기를 재고로 보유하고 있으며, 주문 시 특수 섹션을 용접할 수 있습니다.
H 빔과 I 빔: 지정 사항
기둥, 무거운 하중을 받는 보, 모멘트 프레임에는 H빔을 사용합니다. 테이퍼형 플랜지와 더 낮은 중량이 허용되는 가벼운 하중의 짧은 스팬 부재에 대해서만 I 빔을 선택하십시오.
차이점은 기하학적입니다. H 빔에는 서로 평행하고 웹과 거의 동일한 두께의 넓은 플랜지가 있는 반면, S자형 I 빔에는 경사진 내부 면이 있는 더 좁은 플랜지가 있습니다. 평행한 H빔 플랜지는 직접 베어링, 꼭 맞는 볼트 체결 및 완전 관통 용접을 가능하게 합니다. 테이퍼형 I-빔 플랜지는 연결 응력을 집중시키며 일반적으로 와셔나 심이 필요합니다.
| 재산 | H빔 | I빔(S자형) |
|---|---|---|
| 단면 형상 | 대문자 H, 평행 플랜지 | 대문자 I, 테이퍼형 플랜지 |
| 플랜지 폭 | 넓고 평평한 | 내부가 좁고 경사져 있음 |
| 동일한 빔 높이에 대한 무게 | 무거움 | 라이터 |
| 굽힘 능력 | 두 축 모두 높음 | 한 축에 대해서만 높음 |
| 연결 노력 | 직접 볼트 체결 또는 용접 | 심 또는 특수 와셔 필요 |
| 일반적인 스팬 범위 | 6~30m 이상 | 최대 약 10~15m |
| 일반적인 용도 | 기둥, 트랜스퍼 빔, 포털 프레임, 고층 프레임 | 교량 스트링거, 크레인 거더, 라이트 플로어 빔 |
표준 H 빔 크기 및 읽는 방법
H 빔 지정을 공칭 높이 x 플랜지 너비 x 웹 두께 x 플랜지 두께(예: H 400 x 200 x 8 x 13mm)로 읽고 GB/T 11263, JIS G3192, EN 10034 및 ASTM A6는 서로 다른 공차 및 분류 시스템을 사용하므로 항상 치수가 따르는 표준을 확인하십시오.
| 지정 | 웹 두께(mm) | 플랜지 폭 x thickness (mm) | 일반적인 사용 |
|---|---|---|---|
| 높이 100x100 | 6 | 100x8 | 메자닌 포스트, 경량 기둥 버팀대 |
| 높이 150x150 | 7 | 150x10 | 포털 서까래, 저층 기둥 |
| 높이 200x200 | 8 | 200x12 | 저층 건물의 표준 보 및 기둥 |
| H 300 x 300 | 10 | 300x15 | 중간층 기둥, 트랜스퍼 빔 |
| 높이 400x400 | 13 | 400x21 | 고층 기둥, 무거운 하중을 받는 대들보 |
| H 400 x 200 내장 | 8 | 200x13 | 용접 대들보, 크레인 활주로 빔 |
플로어 빔의 경우 일반적인 서비스 가능성 규칙은 활하중 처짐을 스팬/360(L/360) 미만으로 유지합니다. 선택 방법은 항상 동일합니다. 필요한 단면 계수를 계산하고, 표준 표에서 시험 단면을 선택하고, 처짐과 전단을 확인한 다음 플랜지와 웹의 폭 대 두께 비율이 국부 좌굴로 인해 용량이 감소되지 않도록 콤팩트 또는 반콤팩트 등급으로 유지되는지 확인합니다.
H 빔 건설의 일반적인 응용 분야
H 빔은 단층 포털 창고부터 고층 타워, 교량 데크 및 중공업 플랜트 구조물에 이르기까지 대부분의 비주거용 강철 건물의 뼈대를 지탱합니다.
- 건물 프레임: 보강되거나 모멘트 저항 프레임이 있는 중층 및 고층 구조물의 기둥과 보.
- 산업용 건물: 18~36m 길이의 포털 프레임 및 크레인 건물.
- 교량: 주 대들보, 교차 대들보 및 보행자 통로 지지대.
- 기초: 깊은 기초 및 해양 구조물을 위해 기반암에 설치된 H 파일입니다.
- 에너지 및 공정 플랜트: 파이프 랙, 장비 플랫폼, 풍력 타워 내부 플랫폼.
- 메자닌 및 공장 바닥: 콘크리트 슬라브 또는 그레이팅을 지지하는 보조 빔.
H빔 프레임의 수명을 결정하는 용접 고려 사항
H빔 건설에서 가장 위험한 작업은 조립 부분의 세로 웹-플랜지 용접과 현장에서 이루어지는 완전 관통 접합입니다. 결함이 있는 용접은 빔이 설계 하중에 도달하기 훨씬 전에 균열과 뒤틀림을 일으키므로 용접 품질이 프레임 서비스 수명을 결정하는 실제 요소입니다.
용접된 내장형 H 빔에는 웹의 각 측면에 2개씩 총 4개의 연속 필렛 용접이 필요합니다. 서브머지드 아크 용접(SAW)은 직선 연속 솔기에서 높은 증착, 낮은 수소 및 스패터 현상을 제공하기 때문에 표준 공정입니다. 일반적인 생산 설정에서는 다음을 사용합니다. 수중 아크 용접 칼럼 붐 빔이 전동 롤러 스탠드에 지지되는 동안 전체 빔 길이를 이동합니다.
 SAW 컬럼 및 붐 제조업체, 회사 Wuxi WeldNice Heavy Industry Technology Co., Ltd는 중국 SAW 컬럼 및 붐 제조업체 및 회사입니다. 사용자 정의 지원, 회사... 제품보기 →
맞춤은 용접 결과를 좌우합니다. 웹과 플랜지 사이의 간격은 SAW 전 1mm 이하로 유지되어야 합니다. 간격이 클수록 번스루(burn-through), 불완전한 융합 및 과도한 강화가 발생합니다. 더 작은 어셈블리의 경우 부품을 회전시켜 각 용접을 평평한 위치에 배치합니다. 틸팅 용접 포지셔너 결함을 줄이고 증착 속도를 획기적으로 향상시킵니다.
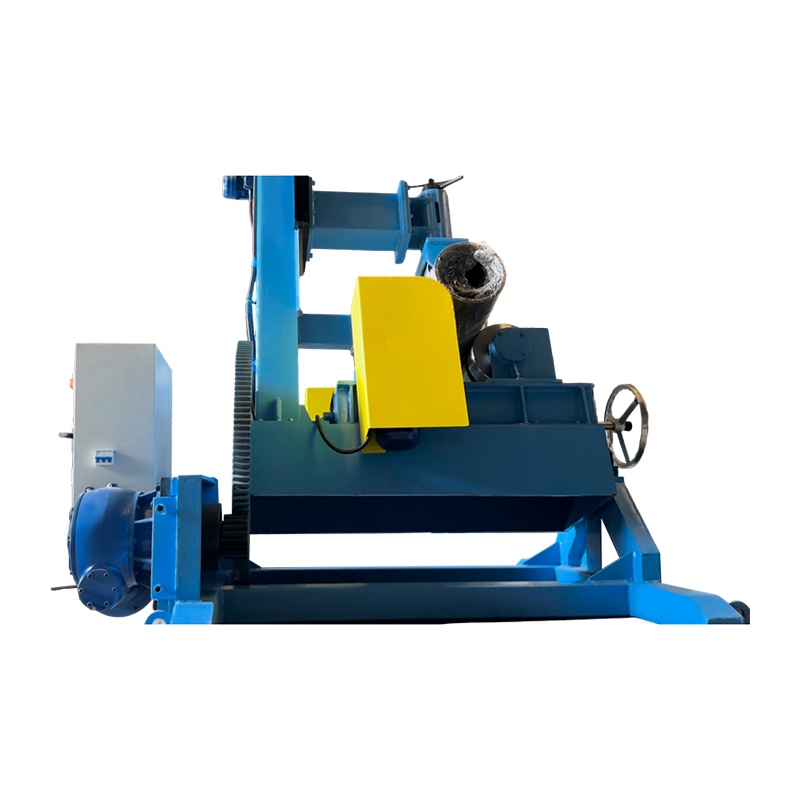 1.5T 틸트 용접 포지셔너 공급업체, OEM/ODM 공장 - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd는 중국 1.5T 틸트 용접 포지셔너 공급업체 및 OEM/ODM 공장, 1.5T 틸트 용접 포지셔너 공장입니다. 제품보기 →
왜곡 제어도 똑같이 중요합니다. 표준 대책은 균형 잡힌 용접 순서, 용접 전에 플랜지를 웹에 고정하고, 긴 솔기를 백스테핑하고, 패스 사이에 빔을 냉각시키는 것입니다. 현장에서 기둥 접합과 빔 접합은 백바가 있는 완전 관통 맞대기 용접을 사용합니다. 두꺼운 단면의 S355JR 또는 Q355B와 같이 대략 0.42 이상의 탄소 당량을 갖는 강철은 75~100°C의 예열과 층간 온도 제어가 필요합니다. 모든 스플라이스 용접 후에는 초음파 또는 자성 입자 검사를 수행해야 합니다.
을 향한 움직임 구조 제작의 자동 용접 속도만의 문제가 아닙니다. 자동화된 시스템은 솔기를 읽고 토치 각도를 일정하게 유지하며 용접 매개변수를 기록합니다. 이를 통해 8~12미터 길이의 솔기에서 수동 용접이 보장할 수 없는 반복성을 제공합니다.
마지막으로, 완성된 프레임을 보호합니다. 표면 준비 등급 Sa 2.5까지 분사하고, 아연이 풍부한 프라이머를 도포하고, 일반적으로 팽창성 코팅 또는 보드로 방화 기능을 제공하여 건축 규정에서 요구하는 방화 등급 기간을 충족합니다.
H빔 조달 체크리스트
문서화된 등급, 표준 및 공장 인증서에 따라 H 빔을 구입하고 배치를 수락하기 전에 배송된 공차를 검사하십시오.
- 단면을 선택하기 전에 지배적인 하중 케이스와 처짐 한계를 정의하십시오. 바닥의 경간/360 규칙과 지붕 부재의 경간/240이 일반적인 시작점입니다.
- 재고가 있는 사이즈를 선호하세요. 비표준 크기는 최소 이동 시간, 리드 타임 연장, 가격 상승을 의미합니다.
- S355JR, Q355B 또는 ASTM A992와 같은 표준에 따라 강철 등급 및 이에 상응하는 등급을 확인하고 용가재가 모재 강도와 일치하는지 확인하십시오.
- 밀 테스트 인증서를 요청하고 항복 강도, 인장 강도 및 탄소 당량을 확인하십시오. 약 0.45~0.50 이상의 탄소 당량은 예열을 통한 자격 있는 용접 절차를 강제합니다.
- 배송 시 롤링 공차(플랜지 직각도, 웹 직진도, 캠버)를 확인하세요. 일반적인 허용 한계는 길이 미터당 1~2mm입니다.
- 제작자와 함께 용접 작업을 계획하세요. 틸팅 포지셔너 또는 기둥 붐은 어려운 위치에서 수동 용접에 비해 용접 H 빔 1톤당 시간을 절약합니다.
H빔 건설 FAQ
H빔과 I빔의 가장 큰 차이점은 무엇인가요?
H 빔은 넓은 평행 플랜지를 가지며 양방향으로 굽힘을 전달하는 반면, I 빔은 테이퍼형 플랜지를 가지며 무게가 덜 나가고 주로 한 축을 중심으로 굽히도록 설계되었습니다. 기둥과 하중이 심한 빔에는 H 단면을 사용하십시오.
H 빔은 중간 지지대 없이 얼마나 멀리 확장될 수 있습니까?
일반적인 플로어 빔의 길이는 6~12m입니다. 트랜스퍼 거더와 포털 서까래의 높이는 15~30m에 이릅니다. 더 깊은 단면이나 트러스를 사용하면 더 긴 경간이 가능하지만 단면 계수, 처짐 한계 및 전단 용량은 항상 계산을 통해 확인해야 합니다.
H빔을 주택건축에 사용할 수 있나요?
예. H 100 ~ H 200과 같은 작은 단면은 지하실의 기둥, 넓은 차고 개구부 위의 상인방, 석조나 목재가 간격을 메울 수 없는 바닥이나 지붕 영역을 지지하는 빔으로 사용됩니다.
H 빔에는 화재 방지가 필요합니까?
대부분의 건축법에서는 그렇습니다. 강철은 팽창성 페인트, 보드 또는 콘크리트 외장으로 보호되어 필요한 내화 등급(보통 60~120분)을 달성합니다. 이는 순수 강철이 약 500°C 이상에서 급격히 강도를 잃기 때문입니다.
왜 일부 H빔은 굴려지지 않고 용접으로 만들어지나요?
공장에서는 제한된 범위의 크기만 압연하기 때문입니다. 설계에 특별한 웹 두께의 H 600 x 300이 필요한 경우 제작자는 세 개의 플레이트를 조립 섹션에 용접합니다. 그러면 용접 품질, 왜곡 제어 및 검사가 중요해지며, 이것이 바로 적절한 장비가 측정 가능한 차이를 만드는 단계입니다.
결론: H 빔 구조는 단면이 올바르게 지정되고 용접이 첫 번째 압정부터 최종 접합까지 제어될 때 대부분의 철골 건물에 가장 낮은 설치 비용을 제공합니다. 재고 크기를 선택하고, 등급과 탄소 등가물을 확인하고, 용접을 평평하게 유지하고 왜곡을 작게 유지하는 제작자 장비를 제공하십시오. 가장 경제적인 빔은 톤당 가격이 가장 낮은 빔이 아닙니다. 문제가 가장 적고 함께 진행되는 것입니다. H빔 용접 라인을 설정하거나 업그레이드하는 경우 전용 용접 장비 제조업체 토치가 켜지기도 전에 취급 장비가 용접 품질을 결정하는 경우가 많기 때문에 작업물의 위치를 지정하고 회전하고 정렬합니다.